


Roky skutečného měření odhalily, inkoustový tisk z hliníkové fólie, klíčem jsou dva problémy
V tradičním tiskovém procesu se materiály z role hliníkové fólie často tisknou flexograficky a jednotlivé listy papíru z hliníkové fólie se tisknou ofsetovým tiskem. Například pro zlepšení živosti barev a zlepšení adheze mezi inkoustem a materiály z hliníkové fólie se v průmyslu běžně používají speciální inkousty s polyftalaminovou nebo vinylchlorid acetátovou kopolymerní pryskyřicí jako hlavními složkami.
S rostoucí poptávkou po personalizovaném trhu a rychlým a proměnlivým tržním prostředím stále roste podíl tiskových zakázek pro malé série a různé druhy hliníkových fólií. Inkoustový tisk se stal důležitým směrem k přizpůsobení se této poptávce se svými hlavními výhodami malých sérií a personalizací, ale jak zajistit vysokou kvalitu tisku při tisku na hliníkové fólie a posílit podniky, se stalo naléhavým problémem, který musí průmysl vyřešit.
Potřeby a slabá místa inkoustového tisku při aplikaci materiálů z hliníkové fólie
Hliníková fólie se výrazně liší od tradičních tiskových materiálů, jako je papír, PVC, PET, BOPP atd., a obvykle čelí následujícím dvěma typům základních problémů v procesu inkoustového tisku bez speciálních inkoustů:
Za prvé, pevnost v tahu hliníkové fólie je velká, téměř -neroztažitelná, a pevnost v roztržení je malá a povrch je hladký.
Za druhé, povrchová energie materiálu hliníkové fólie je nízká, což má za následek špatnou adhezi poté, co vrstva inkoustu na jeho povrchu zaschne, a je snadné způsobit ztrátu inkoustu.
Na základě výše uvedených problémů současné průmyslové inkoustové tiskové zařízení na trhu zřídka zkouší tisk na hliníkovou fólii. Autor se již mnoho let zabývá výzkumem řešení digitálního inkoustového tisku a nyní sdílí relevantní praktické zkušenosti s kolegy, aby mohl poskytnout reference pro průmyslové aplikace.
Řešení bolestivých bodů pro inkoustový tisk z hliníkové fólie
01
Vyřešte problémy s klouzáním papíru, průhybem a škrábanci na trysce
Vzhledem k vlastnostem hladkého povrchu a nízké roztažnosti hliníkové fólie potřebujeme při výrobě nastavit pnutí přiměřeně velké za předpokladu, že se nebude mačkat nebo lámat, abychom zabránili sklouznutí materiálu na vodicím válečku a zabránili jevu vychýlení způsobenému nestabilním přenosem materiálu. Přiměřeným zvýšením napětí lze zároveň do určité míry zlepšit problém deformace materiálu a snížit pravděpodobnost poškrábání trysky.
Je třeba poznamenat, že neexistuje jednotný standardní odkaz pro nastavení napětí - existují rozdíly v systému servopohonu a metodách optimalizace napětí používaných různými výrobci zařízení a doporučuje se zvýšit napětí co nejvíce ve skutečné výrobě za předpokladu, že materiál nebude prokluzovat.
02
Vyřešte problém špatné adheze inkoustu a ztráty inkoustu
K vyřešení problému přilnavosti inkoustu je nejprve nutné objasnit hlavní dopad povrchového napětí: povrchové napětí inkoustu pro inkoustový tisk na trhu je obecně asi 38 dyn/cm a pouze tehdy, když povrch tiskového materiálu může být větší než povrchové napětí inkoustu, lze dosáhnout dobrého smáčecího účinku, aby se zabránilo ztrátě inkoustu. Povrchové napětí neupravené hliníkové fólie je však obtížné dosáhnout více než 38 dyn/cm; Povrch hliníkové fólie navíc nemá žádnou poréznost a inkoust nemůže proniknout do jeho nitra a vytvořit "kotvící efekt", i když se inkoust přenese a zaschne, je stále náchylný ke ztrátě inkoustu.
V reakci na tento problém často používáme k vyřešení koronového ošetření nebo před{0}}potahování, přičemž konkrétní postup je následující.
(1) Proces úpravy koronou
Princip korónového ošetření spočívá v aplikaci vysokofrekvenčního napětí mezi izolační elektrodu a uzemněný dielektrický buben, čímž se vzduch mezi dvěma póly rozbije a zplazmizuje. Když tyto plazmové částice interagují s povrchem hliníkové fólie, mohou otevřít chemické vazby na povrchu materiálu, tvořit volné radikály, urychlit aktivaci povrchu a poté zlepšit povrchovou energii a povrchovou smáčivost hliníkové fólie a v konečném důsledku zvýšit pevnost adheze mezi inkoustem a povrchem hliníkové fólie.
Ve skutečné výrobě lze na inkoustové tiskové zařízení nainstalovat koronové zařízení, aby bylo dosaženo online koronového ošetření, ale výkon korony je třeba určit testováním. Vezmeme-li jako příklad koronové zařízení s výkonem 2 kW, konvenční testovací parametr je 30%~50% podílu výkonu; Pokud se inkoust stále hromadí a inkoust vypadává při tisku i po využití přibližně 50 % výkonu pro koronovou úpravu, znamená to, že materiál hliníkové fólie již nemůže zlepšit tiskový efekt pomocí korónové úpravy a není třeba pokračovat v testování jiných poměrů výkonu a můžete se obrátit na optimalizaci procesu přednátěru.
Po testování bylo zjištěno, že úprava korónou může výrazně zlepšit povrchovou energii hliníkové fólie jako vodivého materiálu, ale stále je zde prostor pro optimalizaci efektu (srovnávací efekt je znázorněn na obrázku 1).
Obrázek 1 Porovnání účinků koróny
(2) Před-potahování
Po dlouhodobém{0}}testování systému autor zjistil, že před-proces nanášení může výrazně zlepšit efekt přilnavosti inkoustu, ale je nutné se zaměřit na tři základní problémy, a to na výběr počtu aniloxových válců (řízení množství před-nátěru), způsob přednátěru-(online/offline), přednátěrování všech{4} možností přizpůsobení{4} kterému řešení být určen skutečným testovacím screeningem.
Výběr aniloxových válců se může vztahovat k následujícím standardům: aniloxové válce s 600~1000 řádky a inkoustem o objemu přibližně 3,95 bcm³ běžně používané pro před-nátěry konvenčních materiálů; Pro speciální materiály, jako je hliníková fólie, se po testování doporučuje zvolit aniloxové válečky s asi 800 řádky a tloušťka povlaku nemusí být příliš silná, aby vyhovovala potřebám přilnavosti inkoustu.
Metoda předběžného potahování se dělí na offline předběžné{1}}potahování a online předběžné potahování-: offline předběžné potahování-označuje předběžné-nanesení hliníkové fólie na flexotiskovém zařízení nejprve a poté se před-potažená hliníková fólie vloží do stroje pro inkoustový tisk; Online přednanášení-je vybaveno flexotiskovou jednotkou na inkoustovém tiskovém stroji, která realizuje online dokončení před-nátěru a inkoustového tisku a má vyšší flexibilitu nastavení. Autor také doporučuje použití online předběžného nanášení-pro inkoustový tisk z hliníkové fólie.
Při výběru kapaliny pro předběžné nanášení-nátěru je třeba vzít v úvahu dva rozměry: za prvé, přizpůsobivost před-nátěru a materiálu hliníkové fólie, podle typu materiálu hliníkové fólie lze vybrat přizpůsobené tradiční přednátěrové-řešení pro flexotisk; Druhým je adaptabilita před-nátěru a digitálního inkoustu, kterou je potřeba otestovat a ověřit na základě zajištění adaptace před-nátěru a hliníkové fólie v kombinaci s použitou značkou digitálního inkoustu.
Tloušťka před{0}}nátěru má významný vliv na přilnavost inkoustu, jak ukazuje levý obrázek na obrázku 2, účinek před{2}}nátěru je silný a inkoust během procesu škrábání stále vypadává. Obrázek vpravo ukazuje efekt, když je tloušťka předběžného nátěru vhodná, i když jsou patrné škrábance, nedochází ke ztrátě inkoustu.
...
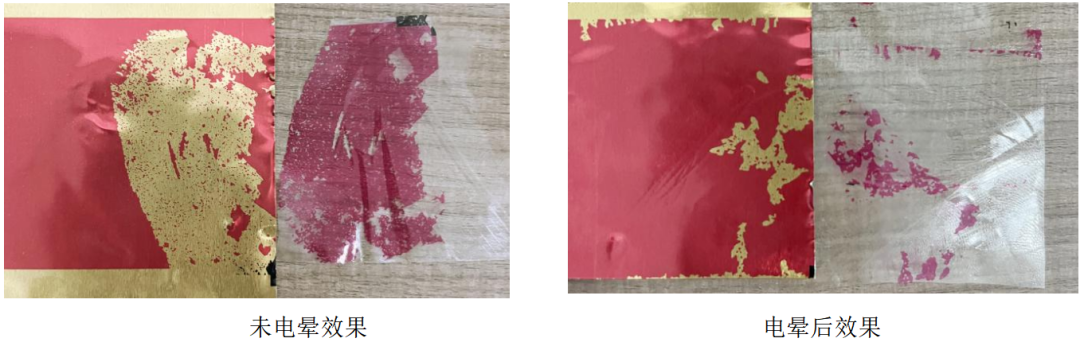 Obrázek 1 Porovnání účinků koróny
(2) Před-potahování
Po dlouhodobém{0}}testování systému autor zjistil, že před-proces nanášení může výrazně zlepšit efekt přilnavosti inkoustu, ale je nutné se zaměřit na tři základní problémy, a to na výběr počtu aniloxových válců (řízení množství před-nátěru), způsob přednátěru-(online/offline), přednátěrování všech{4} možností přizpůsobení{4} kterému řešení být určen skutečným testovacím screeningem.
Výběr aniloxových válců se může vztahovat k následujícím standardům: aniloxové válce s 600~1000 řádky a inkoustem o objemu přibližně 3,95 bcm³ běžně používané pro před-nátěry konvenčních materiálů; Pro speciální materiály, jako je hliníková fólie, se po testování doporučuje zvolit aniloxové válečky s asi 800 řádky a tloušťka povlaku nemusí být příliš silná, aby vyhovovala potřebám přilnavosti inkoustu.
Metoda předběžného potahování se dělí na offline předběžné{1}}potahování a online předběžné potahování-: offline předběžné potahování-označuje předběžné-nanesení hliníkové fólie na flexotiskovém zařízení nejprve a poté se před-potažená hliníková fólie vloží do stroje pro inkoustový tisk; Online přednanášení-je vybaveno flexotiskovou jednotkou na inkoustovém tiskovém stroji, která realizuje online dokončení před-nátěru a inkoustového tisku a má vyšší flexibilitu nastavení. Autor také doporučuje použití online předběžného nanášení-pro inkoustový tisk z hliníkové fólie.
Při výběru kapaliny pro předběžné nanášení-nátěru je třeba vzít v úvahu dva rozměry: za prvé, přizpůsobivost před-nátěru a materiálu hliníkové fólie, podle typu materiálu hliníkové fólie lze vybrat přizpůsobené tradiční přednátěrové-řešení pro flexotisk; Druhým je adaptabilita před-nátěru a digitálního inkoustu, kterou je potřeba otestovat a ověřit na základě zajištění adaptace před-nátěru a hliníkové fólie v kombinaci s použitou značkou digitálního inkoustu.
Tloušťka před{0}}nátěru má významný vliv na přilnavost inkoustu, jak ukazuje levý obrázek na obrázku 2, účinek před{2}}nátěru je silný a inkoust během procesu škrábání stále vypadává. Obrázek vpravo ukazuje efekt, když je tloušťka předběžného nátěru vhodná, i když jsou patrné škrábance, nedochází ke ztrátě inkoustu.
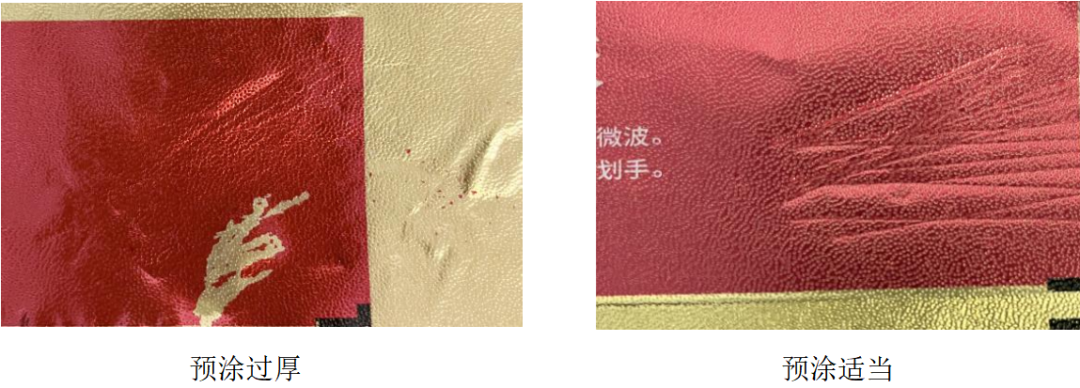
Obr. 2 Vliv tloušťky předběžného nátěru na adhezi inkoustu
Díky svým jedinečným výkonnostním výhodám budou materiály z hliníkové fólie stále více používány v oblasti tisku a balení. Malé série, personalizace a krátké dodací lhůty se staly hlavními trendy poptávky na upstreamovém tiskovém trhu, který vyžaduje, aby odborníci v oblasti digitálního tisku dále optimalizovali potiskovatelnost materiálů z hliníkových fólií a zlepšili související řešení. Autor bude i nadále do hloubky zkoumat proces inkoustového tisku na hliníkovou fólii a bude si i nadále vyměňovat a sdílet zkušenosti s kolegy, aby pomohl průmyslu společně se zlepšovat.