


Nerovnováha inkoustu a vody v tisku, prudký nárůst chybovosti
Během používání tiskového stroje Heidelberg CD102 pro čtyřbarevný tisk naší společností- jsme objevili výrazné abnormality na purpurové desce v oblastech s 50 % a 75 % bodů v textových částech (obrázek 1), které se projevovaly především jako zvětšené a nerovnoměrně rozmístěné body, rozmazané obrázky a text, znatelné barevné odchylky během tisku a výrazné zvýšení spotřeby vody. Tyto problémy vedly ke zřejmému vyblednutí vytištěných barev, snížení sytosti, ztrátě gradace středních tónů a výraznému nárůstu chybovosti.
Příčina poruchy
Zaměstnanci nejprve zkontrolovali tlakový válec a podávací válec a potvrdili, že mazání je normální a podložky válce jsou čisté a bez nečistot. Při kontrole tlaku deskového-kontaktního barvícího válečku však byly pozorovány kolísání tlaku. Systematickou kontrolou byla nakonec zjištěna hlavní příčina závady: ložisko kontaktního barvícího válečku o průměru 80 mm-boční desky-pro operátory se zadřelo kvůli nedostatku maziva. Během provozu stroje se pouzdro ložiska otáčelo synchronně s barvicím válcem s kontaktním{7}}deskou, což způsobilo vážné opotřebení misky ložiska (obrázek 2). Opotřebení přesáhlo standardní limity, což vedlo k hlubokému opotřebení kontaktní plochy ložiskového tělesa.
Když zařízení běželo naprázdno, 80mm deskový-kontaktní barvicí váleček mohl udržovat relativně stabilní pohyb v misce ložiska; při tisku pod otiskem se však válec nejprve dotýká barvícího válce v jednom směru a po otiskování se dotýká současně barvícího válce i tiskové desky. Každé otočení stroje způsobí, že kontaktní barvicí válec-vytváří nepravidelné chvění v opotřebované misce ložiska v okamžiku kontaktu s tiskovou deskou. Tento jev zpočátku poškozuje tištěné body, což má za následek rozmazání a deformaci bodů, jak je vidět na obrázku 1. Kromě toho kývání-kontaktního barvícího válečku při kontaktu s tiskovou deskou také způsobuje nepravidelné změny tlaku mezi barvicím válcem a ním samotným, jakož i mezi válečkem a tiskovou deskou, což snadno vede k pruhům inkoustu během tisku, což způsobuje nerovnováhu mezi inkoustem a vodou.
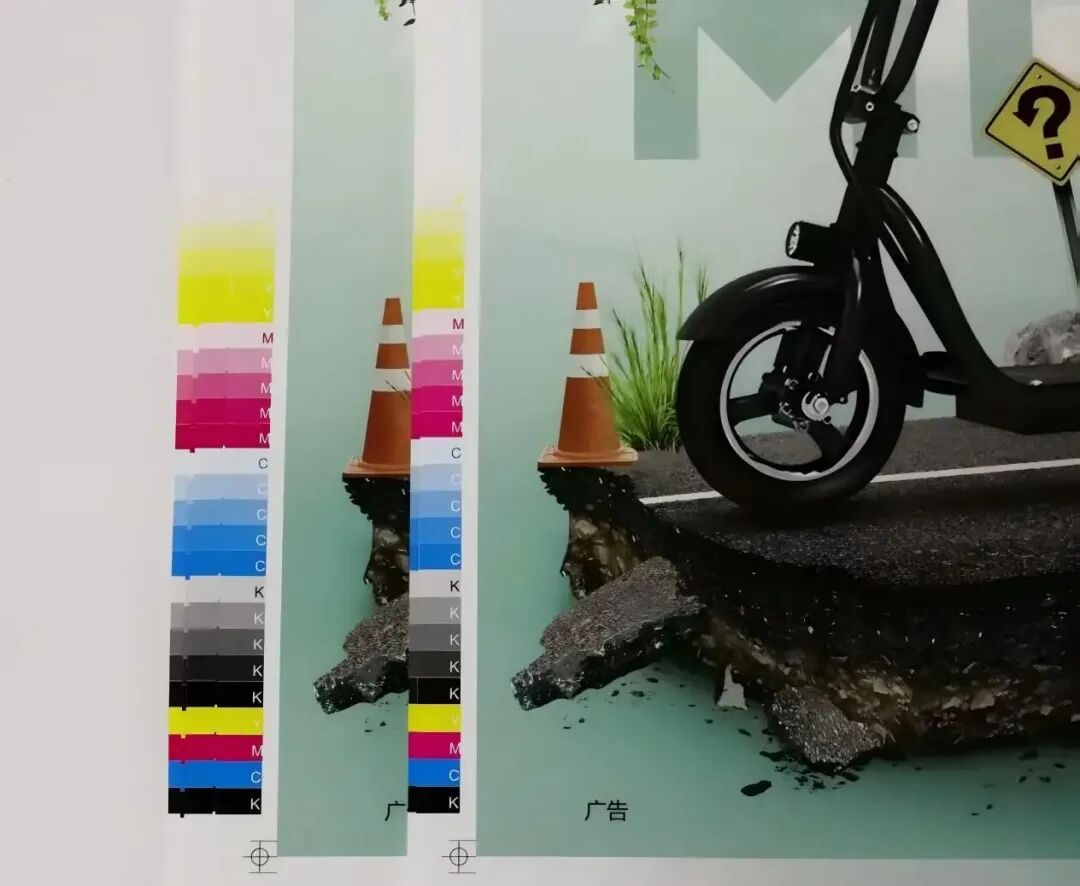
Obrázek 1 Problematické razítko (vlevo) a upravené razítko (vpravo)
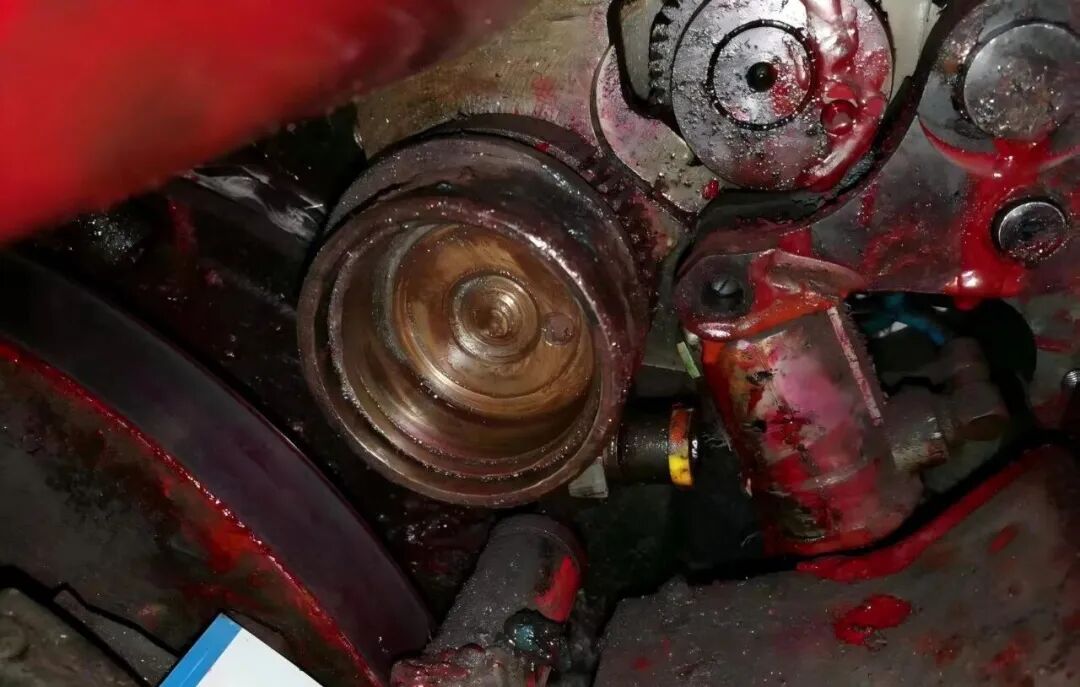 Obrázek 2 Stav opotřebení hřídele
Standardizovaný postup údržby
Vzhledem k tomu, že formovací válec spoléhá hlavně na pohyb barvícího válce a při kontaktu s deskou provádí pouze periodický mírný zpomalovací pohyb, je nutné při nastavování tiskového tlaku přísně dodržovat normu na obrázku 3. Poměr tlaku mezi tvarovacím válcem a barevníkem by měl být o 1 mm vyšší než tlak na desku. Pokud je tlak mezi formovacím válcem a deskou větší než tlak u potrubního válce, bude se formovací válec zpomalovat nepravidelně, což povede k nerovnoměrnému přenosu inkoustu, nadměrnému množství vody a inkoustu a nakonec k nestabilní barvě inkoustu.
Ve skutečné výrobě, kdy zaměstnanci denně kontrolují tlak formovacího válce, se obvykle soustředí pouze na tlak mezi formovacím válcem a deskou, přičemž tlak s potrubním válcem zanedbávají. Následuje standardní postup údržby:
(1) Čištění při vypnutí: Vypněte napájení a nalepte blokovací štítek, poté pomocí speciálního čisticího prostředku důkladně odstraňte inkoustový film z povrchu válečku a kovové nečistoty v pouzdru ložiska.
(2) Výměna součásti: Vyměňte původní sestavu ložiska výrobce (včetně misky ložiska/kuličky/držáku); před instalací proveďte čištění ultrazvukem a profoukněte dusíkem, abyste zajistili instalaci bez kontaminace-.
(3) Kalibrace tlaku: Kalibrujte pomocí tlakové testovací fólie Heidelberg (jak je znázorněno na obrázku 3).
(4) Stanovte tlakové normy: Šířka inkoustové značky mezi formovacím válcem a barvícím válcem by měla být 4 ± 1 mm; šířka kontaktu s deskou by měla být nastavena na 4-1 mm.
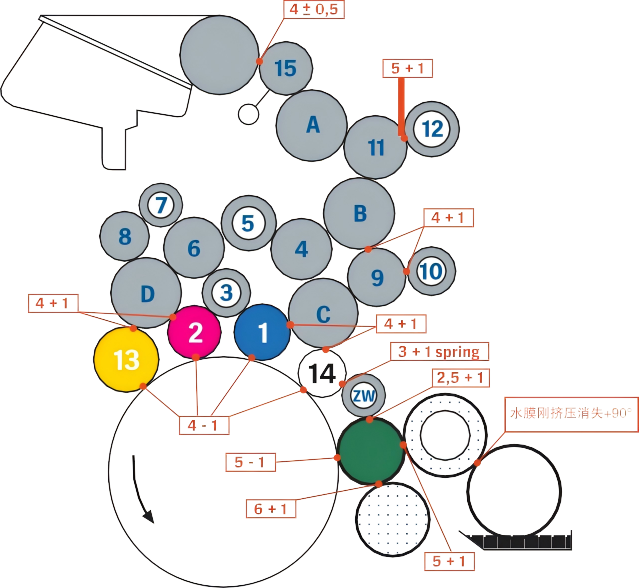
Obrázek 3 Standardní úprava tiskového tlaku
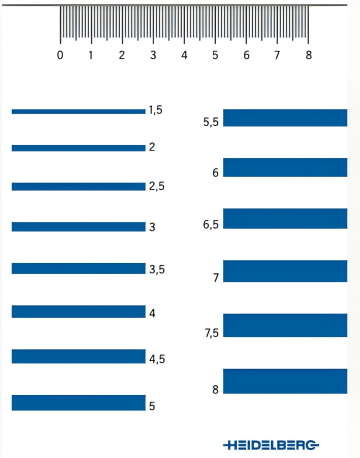
Obrázek 4 Fólie pro zátěžový test Heidelberg
Udržovací efekt
Po standardizované údržbě se kvalita zařízení a tištěných produktů výrazně zlepšila a všechny ukazatele se vrátily do normálního rozsahu:
(1) Hodnota 50% nárůstu výstupu u purpurové verze kolísá tam a zpět od 22%~45% před údržbou do přibližně 18% (v souladu s požadavky na zvýšení výstupu o 17±3%).
(2) Hladkost přechodu úrovně přechodu 75% hustoty bodů se zvýší o 40% a během procesu tisku nedochází k žádnému zjevnému odbarvení.
(3) Sledování dat nepřetržité výroby po dobu 8 hodin ukazuje, že spotřeba tiskové vody (po opravě vadné jednotky) je snížena o 20 % a zmetkovitost je snížena z 22 % na 0,2 %.
(4) Monitorování stability zařízení zjistilo, že během 72 hodin nepřetržitého provozu infračervená termokamera ukázala, že teplota deskového válečkového ložiska byla stabilní v normálním rozsahu 40±2 stupňů a při analýze spektra vibrací nedošlo k žádné abnormální špičce.
Analýza problému
01/ Závady v mechanismech údržby
Jednou z hlavních příčin tohoto selhání je zjevné závady v mechanismu údržby zařízení a příslušné operace porušují požadavky příručky pro údržbu zařízení, která stanoví, že inkoustový válec je třeba každý měsíc rozebrat, zkontrolovat stav ložisek, přidat mazací olej a upravit tlak inkoustového válečku standardizovaným způsobem. Při předchozí údržbě byly navíc omylem použity obyčejné spároměry místo speciální fólie Heidelberg pro detekci šířky stopy inkoustu, což vedlo k odchylce nastavení mezery 2,2 mm a přítlak inkoustového válečku byl omylem nastaven na 6,2 mm (o 55 % překročení standardní hodnoty), což vedlo k přetížení ložisek.
Když je normální odsazení pryžového válečku 4 mm, tlak je 18 N; Když vtlačení dosáhne 6 mm, tlak se zvýší na 63,5 N, a když vtlačení dosáhne 8 mm, tlak je až 149 N. Čím větší prolis, tím rychlejší opotřebení zařízení, vyšší spotřeba inkoustu a vlhčící kapaliny a odpovídající nárůst spotřeby elektrické energie. Nadměrný tlak zároveň povede ke zjevné akumulaci tepla pryžového válce, vyšší teplotě a širokému vtisku, což nelineárně zvýší skutečný tlak v tiskovém procesu a urychlí tvrdnutí pryžového válce. Přestože tvrdost pryžového válce může do určité míry zvýšit odolnost proti korozi, výrazně sníží kapacitu přenosu vody a inkoustu, zvýší ztrátu inkoustu v tiskovém zařízení a opotřebení grafiky tiskové desky. Bez vlivu na kvalitu tisku by tedy měl být tlak gumového válce co nejvíce snížen a minimální hodnota udávaná výrobcem by měla být zachována jako optimální.
02/ Odveďte dobrou práci při údržbě gumových válečků
Denní údržba pryžových válečků musí tvořit standardizovaný proces a tlak desky je třeba kontrolovat při každodenním předávání; Při týdenní údržbě je nutné se zaměřit na kontrolu přítlaku deskového válce a inkoustového válce a dobře odvést údržbu deskového inkoustového válce, aby byl při výrobě vždy udržován v relativně stabilním stavu.
Povrch nového pryžového válečku by měl být nerovný a na dotek působí trochu svíravě (obrázek 5), aby byl zajištěn rovnoměrný přenos vodního filmu a inkoustu. V procesu dlouhodobého-používání, v důsledku každodenního neustálého kontaktu s inkoustem, vlhčícími kapalinami a různými rozpouštědly, ve spojení s vlivem vnějšího prostředí, se tvrdost nového pryžového válečku obvykle po určité době používání zvýší, což je normální stav. Pokud je smrštění a tvrdnutí pryžového válečku mírné, lze charakteristiku přenosu barvy zachovat vhodným nastavením tlaku.
Zvýšení tvrdosti pryžového válečku také znamená, že papírový prášek z papírové vlny a oxidované látky ve vlhčícím roztoku se usadily na povrchu válečku a vytvořily vytvrzený film. Tento vytvrzený film je nutné pravidelně odstraňovat (obrázek 5), aby se zabránilo jeho dalšímu tvrdnutí a glazurování, což může způsobit nestabilitu přenosu barvy a přenosu vody. Po vytvrzení povrchu je třeba při údržbě odstranit znečištěnou lazurovací hmotu pastou na odstraňování vápníku.
Výběr čisticího prostředku je nejdůležitějším faktorem při určování životnosti pryžového válce. Vysoce těkavé čisticí prostředky sice snadno odstraní ztvrdlé usazeniny na povrchu, ale způsobí také smrštění pryžových válečků. Nesprávné použití čisticích prostředků také povede k roztahování, smršťování a deformaci pryžových válců, ovlivní stabilitu tlaku mezi pryžovými válci a dokonce koroduje potrubí, těsnicí kroužky, strojní barvy a dokonce i pryžové přikrývky. Proto by měla být vybrána voda na mytí aut na polo-vodní-základě a s nízkým{5}}VOC. Po údržbě je třeba pryžový válec vrátit na omak nového pryžového válečku, aby byl zvážen na místě. Údržba nemá žádné zkratky a musí být trvalá.
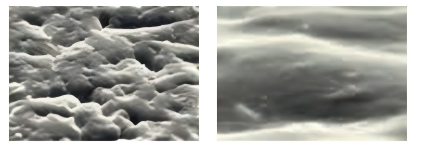
Obrázek 5 Povrch nového pryžového válečku (vlevo) a povrch glazovaného pryžového válečku (vpravo)
Klíč ke kvalitě tištěných produktů spočívá v rovnováze mezi vodou a inkoustem a vodní válec desky a inkoustový válec hrají zásadní roli při udržování této rovnováhy. V každodenní výrobě jsou běžné různé problémy s kvalitou způsobené nesprávným seřízením nebo opotřebením pryžového válečku. Proto je nezbytné pravidelně kontrolovat a testovat pryžové válce a provádět pravidelnou údržbu a seřizování povrchu válce, průměru a tlaku, aby bylo zajištěno, že každý válec je v odpovídajícím stavu. Při úpravě vybavení by měl být proces-řízen daty a standardizován, což přispívá k vysoce-kvalitnímu rozvoji tohoto odvětví.