


Vysoká míra zmetkovitosti při ražbě cigaret za tepla; vylepšením tohoto zařízení jej lze účinně snížit!
V současné době ve firmě, kde pracuji, během procesu 3D horké ražby výrobků z cigaretových krabiček musí být stroj často zastaven kvůli příliš vysokému nebo příliš nízkému tlaku. Razicí základnu je třeba opakovaně vytahovat, aby se upravil tlak. Navíc při hledání polohy, kde je potřeba upravit tlak, a konkrétního způsobu seřízení, je spotřebováno určité množství času, při kterém vzniká odpad při lisování za tepla. Navíc, protože obsluha nemůže přímo lokalizovat oblasti kompenzace tlaku, musí stroj opakovaně vyhledávat a zastavovat kvůli seřízení. Během tohoto procesu se mění teplota lisování, což má za následek odpad z lisování za tepla, jak je znázorněno na obrázku 1. Výše uvedené faktory přímo ovlivňují efektivitu výroby a výtěžnost hotového produktu při výrobě balení cigaret.
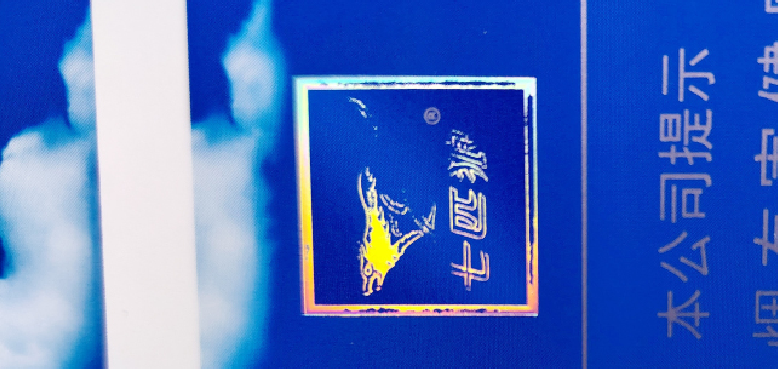
Obrázek 1 Odpad z lisování fólie
Problémy se stávajícími metodami
Současný způsob trojrozměrné kompenzace tlaku při ražení fólie spočívá hlavně v přímém připevnění kompenzačního papíru pro tlak- na zadní stranu formy z pryskyřice ① na obrázku 2 a poté pomocí lepidla k jeho připevnění k základní desce pro ražení fólie ②, čímž se dosáhne úpravy tlaku (lisování) během procesu ražení fólie. Pokud tlak během procesu lisování fólie nesplňuje požadavky procesu, je třeba zvednout celou pryskyřicovou formu. Poté se podle srovnání efektu lisování fólie produktu s oblastí tlaku, kterou je třeba upravit, nalezne odpovídající poloha. Poté se na zadní stranu pryskyřicové formy ①-2 připevní papír pro kompenzaci tlaku ①-2 a přilepí se k základní desce pro lisování fólie ②, aby se dosáhlo kompenzace tlaku.
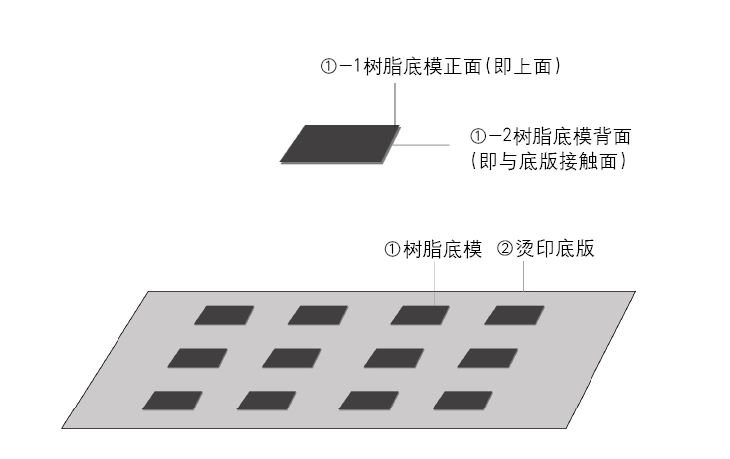
Obrázek 2 Schematický diagram původního trojrozměrného zařízení pro kompenzaci tlaku lisování
Během tohoto procesu se může změnit poloha pryskyřičné základní formy a raznice, proto je nutné polohu opakovaně kontrolovat a nastavovat, což má za následek dlouhou dobu seřizování a zvýšenou pravděpodobnost defektů ražení v důsledku nepřesného umístění. Zároveň se může vlivem opakovaných úprav deformovat a poškodit i papír spodní vrstvy, což má vliv na celkový efekt razítkování. Boční pohled na původní trojrozměrné zařízení pro kompenzaci tlaku lisování je znázorněno na obrázku 3.
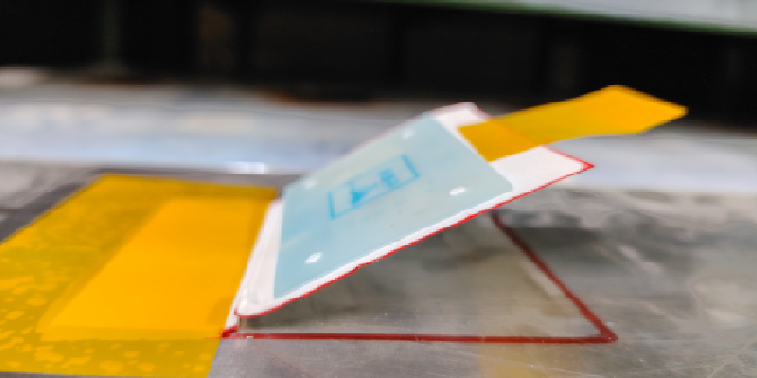
Obrázek 3 Boční pohled na původní trojrozměrné zařízení pro kompenzaci tlaku lisování za tepla-
Kvůli rozdílům v technických dovednostech operátorů se navíc může lišit načasování a účinnost trojrozměrné kompenzace tlaku lisování za tepla.
Analýza a verifikace proveditelnosti
Během používání původního polohovacího zařízení, vezmeme-li jako příklad malou krabičku cigaretového balení „Seven Wolves (Modrá)“, existuje celkem 36 razicích polohovacích zařízení pro 18-kusový produkt. Úprava tlaku obvykle trvá 7–9 hodin nebo i déle. Každá úprava může způsobit nesouosost mezi pryskyřičnou spodní formou a lisovací základní deskou, což vyžaduje přemístění a seřízení, což je časově- náročné. Mezitím během procesu lisování lisovací tlak přímo ovlivňuje kvalitu lisování. Je-li tlak příliš vysoký nebo příliš nízký, vznikají vadná razidla, jako je důlková ražení, neúplné ražení nebo zlaté odlety. Proto je nutné zastavit stroj, aby bylo možné identifikovat oblasti vyžadující úpravu tlaku a provést odpovídající úpravy. Oblast, která má být vyražena, obvykle tvoří malý podíl celkového povrchu produktu, což znamená, že oblast úpravy je malá a často se mění, což vyžaduje značnou trpělivost pro opakované úpravy tlaku. Opakované odstávky horkého lisovacího stroje přímo ovlivňují teplotu zařízení, a pokud je teplota příliš vysoká nebo příliš nízká, dojde k vadnému lisování. Vybrané materiály zařízení proto musí být žáruvzdorné, stabilní a nesmí se snadno deformovat nebo poškodit při opakovaném flexibilním nastavování a pohybech.
Analýzou výše uvedených{0}}problémů projektový tým optimalizoval a upgradoval původní pryskyřicové materiály a výkonnost produktu. Plánuje se použití polohovacího zařízení z pryskyřičného materiálu, které umožňuje rychlé nastavení tlaku, které využívá kompozitní strukturu k fixaci části materiálu polohovací struktury a zároveň mění oblast jádra na pohyblivý nebo flexibilní mechanismus. Celková konstrukce je založena na pevné části jako základně s pohyblivou částí zapuštěnou do ní. To umožňuje trojrozměrnou kompenzaci tlaku při lisování za tepla během procesu nastavování tlaku, efektivně zkracuje dobu nastavování tlaku a snižuje plýtvání při seřizování stroje.
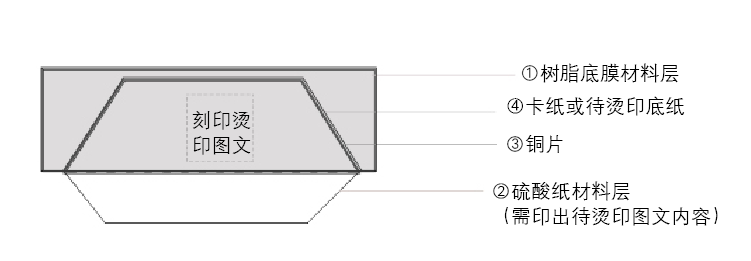
Kromě toho, aby se vyřešil problém opakované identifikace oblastí pro úpravy kompenzace tlaku, zařízení potřebuje začlenit základní linie vzoru raženého designu. Na základě těchto úvah využívá projektový tým při celkovém výběru materiálu kromě pevné pryskyřičné spodní formy také často používaný karton pro balení cigaret jako základní pevný díl (celkový design je převážně lichoběžníkový, aby bylo zajištěno spojení mezi pevnými a zapuštěnými konstrukcemi), připravuje určité množství průsvitného pauzovacího papíru (s obsahem, který se má vytisknout na jeho povrchu), a také měděnou plechovou vyrovnávací vrstvu. Nakonec to tvoří vestavěné zařízení schopné rychlé kompenzace trojrozměrného tlaku procesu lisování za tepla. Schéma rozdělení materiálu a skutečné perspektivní pohledy na aplikaci jsou znázorněny na obrázcích 4 a 5.
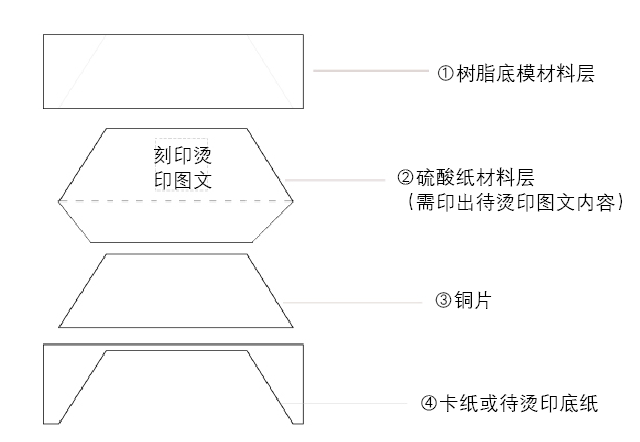
图4 嵌入式快速补偿立体烫印工艺压力装置的材料分解图
Obrázek 5 Perspektivní pohled na skutečnou aplikaci integrovaného trojrozměrného zařízení pro rychlou kompenzaci-tlačného zařízení pro proces lisování za tepla
Na obrázcích 4 a 5 má materiál ①, základní vrstva pryskyřice formy, celkovou velikost rámu v souladu s ④ kartonem nebo základním papírem, který má být vyražen. Jeho hlavní funkcí je zajistit, aby se první vrstva plně spojila a zarovnala se základní vrstvou, čímž chrání vestavěná zařízení a materiálové vlastnosti ② a ③.
Materiál ②, vrstva pauzovacího papíru, je savý a může absorbovat vlhkost generovanou teplem během procesu ražení a zároveň zajistit, aby se nedeformoval nebo nepoškodil. Současně je třeba vrstvu materiálu pauzovacího papíru vytisknout nebo nakreslit podle vzoru na pryskyřicové formě. V závislosti na prezentačním efektu lisovací oblasti produktu může přímo lokalizovat oblasti, kde je potřeba upravit tlak, zkrátit dobu hledání a seřízení, snížit míru zmetkovitosti a zlepšit efektivitu výroby.
Materiál ③, měděný plech, má určitou houževnatost a může působit jako nárazník během procesu ražení. Chrání pryskyřičnou formu před popraskáním a usnadňuje odstranění a vložení vrstvy pauzovacího papíru.
Materiál ④, karton nebo základní papír, který má být vyražen, je navržen s výřezy. Oblasti výřezů odpovídají oblastem vzhledu materiálů ② a ③ a tvoří kompletní design vloženého slotu s ④, který udržuje pevnou polohu bez posunutí nebo deformace. Celková přizpůsobivost materiálu ④ lépe odpovídá požadavkům procesu lisování. Po prvním-uchycení na základě registrace s razicí deskou se již tato vrstva materiálu při následných úpravách tlaku neposouvá ani nepracuje a lze ji přímo upevnit na razicí základovou desku.
Skutečná účinnost vylepšeného schématu
Vylepšené polohovací zařízení nejprve řeší problém způsobený konvenční metodou kompenzace tlaku, kdy zvedání pryskyřičné formy celkově vede k opakovaným úpravám a nesouososti s lisovací deskou, čímž se snižuje zmetkovitost kvůli nesprávně zarovnanému lisování. Za druhé, zapuštěná struktura, při zajištění celkové stability vyrovnání, umožňuje vytažení měděného plechu a pauzovacího papíru pro odpovídající kompenzaci tlaku, čímž se zkracuje čas potřebný k nastavení vyrovnání a lokalizaci oblastí vyžadujících úpravu tlaku. Kromě toho může celkový vestavěný design založený na výběru materiálu minimalizovat potřebu repasování polohovacího zařízení kvůli absorpci vody, což zlepšuje využití zařízení.
Demontážní schéma zabudovaného trojrozměrného zařízení pro rychlou kompenzaci trojrozměrného lisování za tepla je znázorněno na obrázku 6 se specifickými funkcemi následovně: pomocí vestavěného přístupu a vložené struktury různých materiálových vrstev pro flexibilní vytažení- (vytahovací-část rozšířená na obrázku 7), kompozitní struktura pauzovacího papíru vytažená (s odpovídajícím vyraženým textem a obrázky lze přímo vytáhnout podle potřeb obsluhy a snadno upravit nastavení) a opakovatelné použití. Schéma syntézy zabudovaného trojrozměrného zařízení pro rychlou kompenzaci lisování za tepla je znázorněno na obrázku 8.
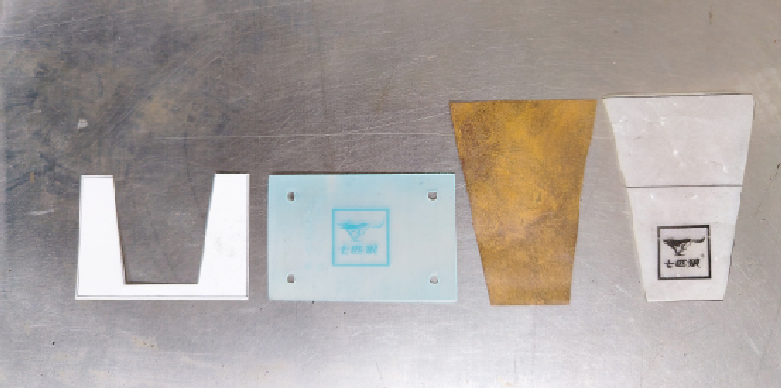
Obrázek 6 Rozložený pohled na tlakové zařízení pro vestavěný rychlý kompenzační stereoskopický proces horkého ražení
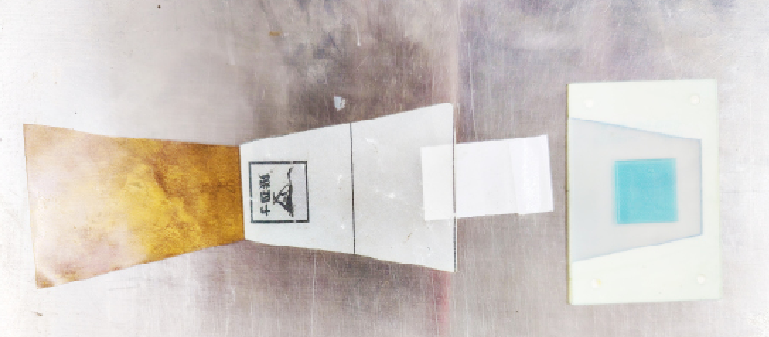
Obrázek 7 Vytáhněte-rozbalený pohled sekce
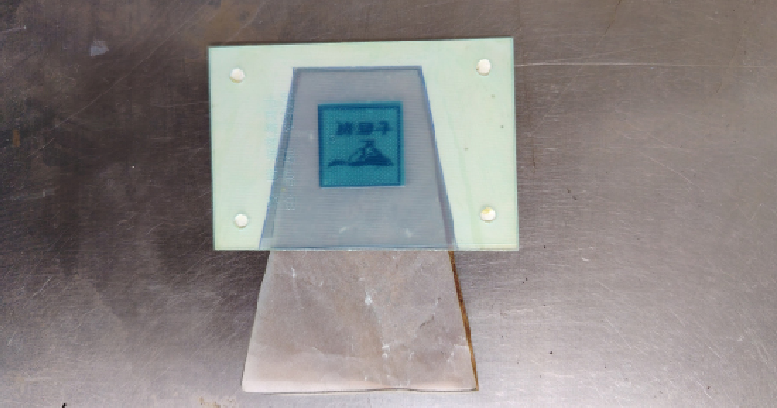
Obrázek 8 Schematický diagram vestavěného tlakového zařízení pro proces stereo lisování za horka s rychlou kompenzací
Ve skutečném výrobním procesu tvoří vrstva pryskyřičného základního filmového materiálu a lepenková část pevnou lichoběžníkovou oblast. Při tažení kompozitní struktury papíru kyseliny sírové a měděného plechu lze kompenzaci tlaku na papíru kyseliny sírové upravit podle kvality lisovací plochy na výrobku. Charakteristiky materiálu, jako je nasákavost papíru s kyselinou sírovou a houževnatost měděného plechu, se při opakovaném vytahování snadno nedeformují nebo poškozují, což chrání pryskyřičnou základní formu před prasknutím a zároveň maximalizuje stabilitu celkového účinku lisovacího zařízení. Pevná lichoběžníková oblast navíc zajišťuje přesnost polohy celého zařízení a zabraňuje vychýlení.
Po období stabilního provozu bylo nové polohovací zařízení (jak je znázorněno na obrázku 9) použito ve výrobním procesu malých krabiček cigaret společnosti „Seven Wolves (Blue)“. Polohovací zařízení vykazuje významný efekt, s dobou úpravy tlaku stabilizovanou na 2–3 hodiny, což představuje snížení přibližně o 71,43 % ve srovnání s předchozí dobou, dosažení očekávaného cíle a zlepšení účinnosti.
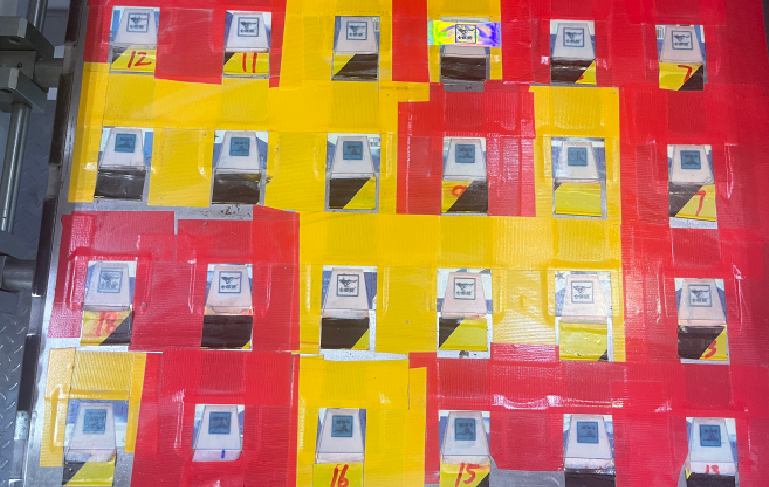
Obrázek 9 Schematický nákres celkové instalace vestavěného 3D tlakového zařízení pro rychlé ražení za tepla
Navíc při praktickém použití zařízení, protože tlak je stabilní a doba úpravy tlaku je zkrácena, jsou minimalizovány teplotní změny způsobené odstávkou během horkého ražení a významně se snížil odpad při ražení za tepla, což zlepšuje výtěžnost. Roční podíl odpadu z malých krabiček cigaret „Septwolves (Blue)“ mezi veškerým odpadem klesl z vrcholu 24,87 % na 4,75 % v roce 2025, čímž se účinně snížil podíl odpadu při lisování za tepla.
Výše uvedená praxe ukazuje, že vestavěné zařízení pro rychlou kompenzaci 3D lisování za tepla má výhody, jako je rozumná struktura, nízké výrobní náklady a jednoduchá instalace a provoz. Toto zařízení lze také použít na jiné scénáře, které vykazují určitou propagační hodnotu v procesu lisování za tepla.