


Vyskytuje se problém zmačkání na barevném povrchu krabic na víno často? Proč nezkoušíš tento trik!
Špičková technologie, proces po tisku, řezání, razítko, balení vína
V denní produkci autor zjistil, že když je nalepený barevný povrch vinné krabice, budou na linii zbarveného povrchu následující problémy, kde bude po použití lepicího stroje příliš hluboký, bude se plně přilepit, což bude po vytvoření prázdného lepidla příliš hluboké; Pokud je vyčnívání linie odsazení příliš mělké, je pro lisování nutné předběžné skládání. Obecně lze říci, že linie odsazení mají tendenci příliš hluboce vyčnívat, což má za následek nedostatečné lepidlo na povrch a prázdné lepidlo po vytvoření barevného povrchu. Dvojité linie odsazení jsou však náchylnější k výše uvedené situaci kvůli jejich blízkému rozestupu. V tomto článku se autor zlepší takové problémy zkrácení doby úpravy stroje a zvýšením stability linie odsazení a zároveň zajistí formovací efekt.
Před zlepšením naše společnost obecně používala 23,8mm linky čepele spojené s 22,9 mm špičatými liniemi odsazení. Na základě tloušťky barevného povrchu jsme se rozhodli použít pro spodní formu a pomocí lepicí pásky k kompenzaci tlaku na zadní straně spodní formy čepele použili jsme pro spodní formu a použili lepicí pásku. Tento přístup má následující problémy:
(1) Odsazovací pás musí být porovnáván a spojen podle linie odsazení čepele a přenesen do spodní formy skrz odsazení čepele. Pokud se jedná o polohu řádku s dvojitým odsazením, je obtížné nainstalovat kvůli šířce samotného pruhu odsazení. Odsazovací pás musí být nainstalován dvakrát přes linii odsazení čepele. U plísní s více liniemi odsazení to trvá hodně času na instalaci odsazovacího proužku pomocí metody přenosu odsazení čepele. Vzhledem k metodě instalace, kterým je pás v rozporu, spojuje pás odsazení do polohy linie odsazení čepele a poté jej přeneste do spodní formy, může tento typ přenosu vést k tomu, že se okraj vroucího proužku není plně přidržován. Po rozřezávání budou na okraji linie barevného povrchu, což ovlivní estetiku a aplikaci povrchu barev.
(2) Použijte odsazené proužky tak, aby odpovídaly barevným povrchům různých tloušťky a upravte tloušťku odsazovacích proužků použitých kdykoli. Pokud mistr řezajícího rozřezání postrádá zkušenosti a nemůže správně ovládat tloušťku pruhu a tlak místního podložného papíru, může to mít za následek příliš hluboké nebo příliš mělké po rozřezání. Současně kvůli problému kompatibility mezi odsazovacím proužkem a samotným barevným povrchem trvá dlouho oprava dna lepicí pásky.
(3) Pokud dojde k kouskům nebo zbytkům, které spadají do drážek pásu odsazení, je snadné způsobit zlomení produktu nebo vést k dávkovému odpadu; Odsazovací pás je plastový produkt s relativně krátkou životností.
(4) Když se vytvoří barevný povrch vinné krabice, pokud je odsazovací linie příliš hluboká po nanesení lepidla, nebude plně vyplněna, což by mělo za následek prázdné lepidlo na krabici na víno; Linie odsazení je příliš mělká. Při ručním vytváření těla krabice je nutné plně předložit linii odsazení, která vyžaduje další manuální práci. Kromě toho nemusí být předložení schopné zcela složit se na linii odsazení, což má za následek vyřazení povrchu barev papíru.
(5) Povrch barev s velkým počtem vzorů a odsazení vyžaduje relativně dlouhou dobu nastavení stroje a některé řezací umírání vyžadují 4-6 hodin doba nastavení stroje.
Vyberte různé typy odsazení na základě tloušťky papíru
Po analýze autora bylo zjištěno, že běžné materiály a tloušťky pro povrchy barevných boxů jsou rozděleny hlavně do speciálního papíru 150-250g/m2 s tloušťkou 0,17-0,28 mm, 215-275g/m2 stříbrná karton s tloušťkou o tloušťce o tloušťce 0,26-0,34 mm, a silnější filmové filmy a hvězdné filmy a hvězdné filmy. Díky silnější tloušťce filmu může celková tloušťka barevného povrchu dosáhnout dokonce 0,5 mm nebo více.
Obecně lze říci, že tloušťka papíru a výška odsazovací linie je třeba porovnat. Čím silnější papír, tím kratší je výška použité linie. Naopak, čím tenčí papír, tím vyšší je výška použité linie odsazení. Původní špičaté odsazení mělo výškový rozdíl 0,9 mm od linie čepele, který se zcela spoléhal na odsazovací pás a doprovodný papír, aby odpovídal rozřezanému odsazení. Odsazovací pás je plastový produkt s krátkou životností a výškový rozdíl mezi špičatým odsazením a čepelí je příliš velký. Metoda řezání určuje, že stabilita odsazení není příliš dobrá.
Autor si vybral špičaté odsazení 23,4-23,6 mm, která má být použita s 23,8mm čepelí, snižuje rozdíl výšky mezi špičatým odsazením a linií čepele a jeho ovládání 0,2-0,4 mm. Tloušťka povrchu barvy řezacího se vychvaluje obecně 0,2-0,3 mm, což výrazně zkracuje rozdíl výšky mezi linií odsazení a linií čepele a dále zvyšuje stabilitu odsazení řezání. Metoda instalace a výška pruhu v rozporu však naléhavě potřebuje spodní materiál, který může nahradit odsazovací pás.
Upravte spodní formu
Při použití proužků na spodní formě je problém s obtížnou instalací proužků v odsazení v poloze s dvojitou odsazením, která je časově náročná a pracná. Výška pruhu odsazení je obecně mezi 0,3-1,0 mm, šířka drážky uprostřed odsazovacího proužku je obecně mezi 1,2-3,0 mm a šířka samotného odsazovacího proužku je obecně 5,5 mm. Obzvláště obtížné zvládnout dvojí odsazení. Nejprve zatlačte odsazení na jedné straně dvojitého odsazení, znovu nainstalujte pruh odsazení a poté naléhavě nainstalujte další pruh odsazení a poté použijte stroj na řezání k vytlačení druhého odsazeného proužku. Po úpravě výšky pruhu odsazení se nalezení stabilního materiálu plísně stalo největším faktorem omezujícím rozřezání. Materiály, které jsou příliš měkké nebo příliš tvrdé, zjevně nejsou vhodné. Autor se rozhodne použít odsazovací linii 23,4-23,6 mm, s výškovým rozdílem 0,2-0,4 mm od řezné linie 23,8 mm. Po odstranění tloušťky barevného povrchu musí být tloušťka materiálu použitého k výměně spodní formy vybrána mezi 0,1-0,3 mm. Variace tloušťky materiálu spodní formy je relativně malá, což dále zlepšuje stabilitu řezání.
Autor si tedy vybral náplast PTFE o tloušťce 0,18-0,30 mm, jak je znázorněno na obrázku 1. Nejprve byl celý kus patch PTFE spojen se spodní formou. Poté pomocí řezné matrice byla spodní forma vyříznuta a vytlačily se tvary řezacích a odsazení na spodní formě. Nakonec byla oblast mimo řezání odstraněna čepelí. Pomocí této metody pro řezání vyřezávání je odsazovací pás vytlačen tvrdým lisováním. Porovnání různých účinku odsazení na hotový produkt je znázorněno na obrázku 2.
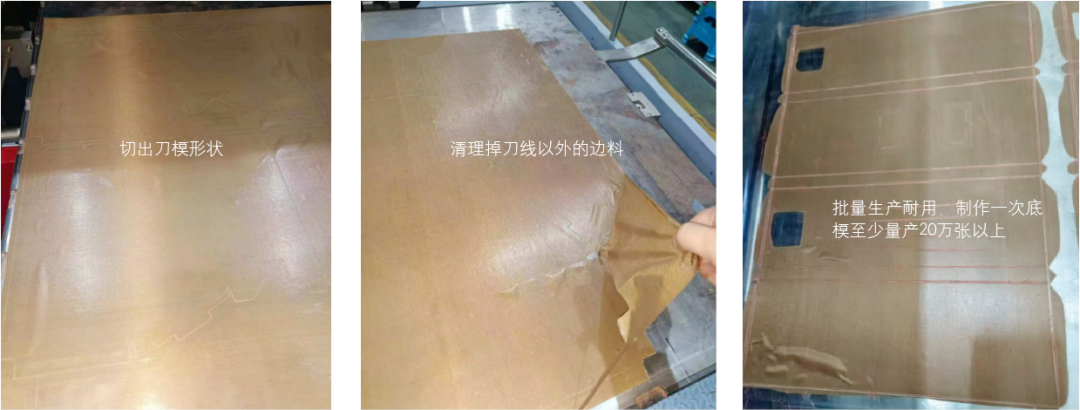
Obrázek 1 Metoda instalace PTFE na spodní formě
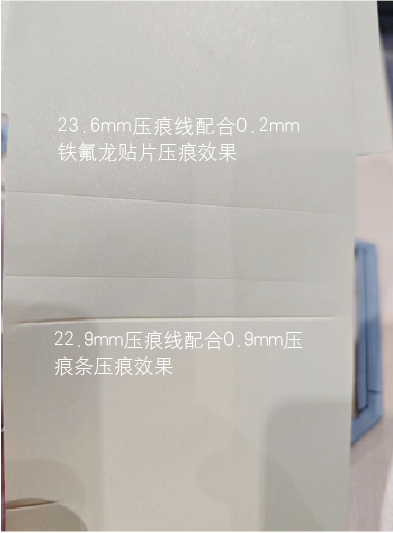
Obrázek 2 Porovnání hotových produktů s různými účinky odsazení
Po zlepšení režimu tvrdého lisování pro řezání vychvalování je rovinnost linie zadního odsazení dobrá, celkový výčnělek je zlepšen a kroky okrajů jsou téměř eliminovány. Následující proces je snazší aplikovat lepidlo a přední skládání lze také složit na místo. Po vytvoření povrchu barev se výrazně zlepšila prázdná situace lepidla; Současně velmi ušetří dobu instalace spodní formy. Původně odhadovaná doba 4-6 hodin pro instalaci odsazovacího proužku lze zkrátit na 1 hodinu. Poté, co je celkový tlak spodní formy uniformní, může být tlak na horní desku nastaven doplňkovým spodním papírem, který vyžaduje pouze malé úpravy lokálně a také šetří čas pro manuální instalaci doplňkového spodního papíru. Kromě toho je náplast PTFE nainstalována jako celek, s lepší tlakovou uniformitou ve srovnání s odsazovacím proužkem, který také prodlužuje životnost vymrznutí.
Tento článek zlepšuje linii odsazení a spodní linii řezající se jejich optimalizací. Místo 22,9 mm špičaté linie indentační linie se použije 23,4-23,6 mm a místo o tlustého pásu tloušťky PTFE je použita 0,18-0,30 mm. To řeší problém lepidla přilepeného v bodě odsazení, zkrátí čas kalibrace řezné desky a zlepšuje stabilitu řezání.