


Musíte zvládnout tyto čtyři hlavní metody
Během výroby samolepicích štítků kvalita vysekávání-přímo ovlivňuje efektivitu výroby dalšího procesu-fáze označování. Špatné vysekávání-může snadno vést k roztržení nebo nesprávnému zarovnání štítků během vysokorychlostního štítkování-, což společnostem zabývajícím se tiskem štítků způsobuje značné problémy a ztráty. Přímo také ovlivňuje vzhled finálního produktu a uživatelskou zkušenost zákazníka. Kvalitu vysekávání-ovlivňuje mnoho faktorů a různé štítkové produkty mají různé požadavky na proces, metody, kvalitu, efektivitu a kontrolu nákladů na vysekávání. Tento článek se zabývá těmito problémy a začíná běžnými{10}}metodami vysekávání a pro referenci shrnuje aktuální stav aplikace, výhody a nevýhody různých{11}}metod vysekávání na trhu.
V současné době existují zhruba čtyři typy vysekávacích-metod lepicích štítků: CNC řezací stroje, ploché{1}}vyřezávání, rotační{2}}řezání{2}}a laserové{3}}řezání.
01
CNC řezací stroje
Z hlediska nákladů-úspory nejvíce nákladů na materiál šetří ploché vysekávací-řezací stroje a CNC řezací stroje, zejména CNC řezací stroje. Jejich náklady na spotřební materiál jsou nejen nízké, ale také rychlé a pohodlné, nevyžadují žádnou přípravu fyzických řezacích nástrojů. Pomocí počítače nebo mobilní aplikace lze spustit jeden elektronický soubor matrice a zadat řezací příkazy, přičemž jedna nebo více specializovaných řezacích hlav pracuje současně, sleduje přednastavené řezné linie nebo používá kamery pro automatickou detekci hran. Hloubka řezu hlav se nastavuje podle tloušťky materiálu a předem-stanovených požadavků na proces štítků a během procesu lze na řezných hlavách provést drobné úpravy na základě skutečných řezných stop.
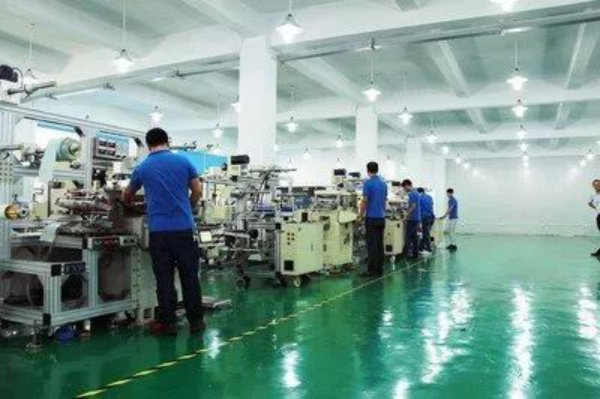
Kromě toho se pracovní plocha CNC řezacích obráběcích strojů pohybuje od 300 mm do více než 2000 mm. Čím větší je šířka řezu, tím nižší je přesnost polohování a opakovatelnost. Rozsah řezné rychlosti CNC řezacích strojů je 400 mm/s až 2000 mm/s. Čím více řezacích hlav je, tím vyšší je rychlost podávání papíru. Protože CNC řezací stroje jsou relativně levné, jsou vhodné pro malé společnosti zabývající se tiskem etiket, tiskáren nebo pro nátisky. Efektivita-vysekávání a přesnost CNC řezacích strojů jsou však ve srovnání s ostatními třemi{10}}způsoby{10}}vysekávání nižší, a proto jsou pro ruční označování vhodnější.
02
Ploché-řezání
Ve srovnání s CNC řezacími stroji je ploché vysekávání-nejranější a nejběžněji používanou{1}} metodou vysekávání, kterou si zvolily společnosti zabývající se tiskem štítků. Ploché vysekávání-má nízké náklady na-výrobu nožů a rychlou{5}}výrobu nožů (v závislosti na složitosti vzorů). Vyřezávací nástroje pro ploché vysekávání-se obvykle vyrábějí ručním uspořádáním nože nebo řezáním laserem. To znamená, že CNC automatické ohýbání a uspořádání nožů instaluje čepele na dřevovláknité desky střední -hustoty a nakonec se matrice s čepelí{10}} namontuje na držák nože-vysekávacího stroje.
Efektivita vysekávání-plochým lisováním je mnohem vyšší než u CNC vyřezávacích strojů. Rychlost podávání papíru se pohybuje od 20 m/s do 100 m/s a cena plochých vysekávacích strojů s plochým lisem se pohybuje od desítek tisíc do stovek tisíc jüanů. Je vhodný pro malé objednávky, urgentní objednávky, vzorky, tisk s relativně úzkou šířkou pásu, ne-vysokorychlostní-automatické štítkování a objednávky, kde nejsou nutné přísné požadavky na ořezové značky podkladového papíru.
03
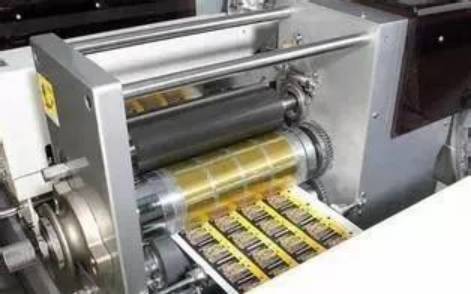
Rotační vysekávání
Rotační vysekávání, známé také jako vysekávání rotačním nožem, bylo poprvé použito v oblasti post-zpracování tisku a později bylo široce přijato každodenním chemickým, elektronickým a farmaceutickým průmyslem. V posledních letech, s rychlým rozvojem technologie flexotisku a vyššími požadavky na efektivitu výroby společností zabývajících se tiskem etiket, se tato metoda vysekávání postupně stala hlavní-vysekávací metodou.
Z hlediska propojení výroby lze rotační vysekávání rozdělit na-inline vysekávání a offline vysekávání. In{2}}řadové vysekávání probíhá hlavně na flexografických lisech vybavených rotační vysekávací jednotkou, která umožňuje-dokončení požadavků na vysekávání současně s tiskem štítků. Mezi klienty, kterým autor poskytuje služby, tvoří -lineové vysekávání asi dvě-třetiny s rychlostmi v rozmezí od několika desítek metrů za minutu do 200 m/min, což výrazně zvyšuje efektivitu výroby. Offline vysekávání je vhodné pro offline vysekávání-požadavek na ofsetový, hlubotiskový a flexografický tisk.
V současné době je rotační vysekávání-nejúčinnější metodou{1}}vysekávání a nabízí nejlepší kontrolu nad přesností vysekávání-(±0,0025 mm, což znamená, že raznice musí proříznout vrstvu lepidla, aniž by poškodila silikonovou vrstvu). Má významné výhody pro vysokorychlostní -automatické označování, ultra{6}}tenké snímatelné krycí vrstvy (Glassine pod 40 g, PET pod 0,030 mm), požadavky na bezproblémovou konečnou úpravu, speciální kontrolu úhlu ostří materiálů (40 stupňů – 60 stupňů) a speciální úpravy ostří, jako jsou povlaky odolné proti opotřebení (hustý chromový oxid 1,4})–10μm antiadhezivní 5}.
Nástroje používané při rotačním vysekávání-se dělí na ryté nože a flexibilní čepele a rotační{1}}vysekávání s flexibilními čepelemi stále častěji nahrazuje rotační ryté nože a ploché{2}}vyřezávací metody.
Rotační rytý nůž je čepel vyrobená přímým frézováním špičky nože (čára řezu) na 45# ocelovém válci pomocí počítačově -řízeného tří-nebo více{3}}osého (CNC) obrábění, po kterém následuje úprava tvrdosti špičky a dalších vlastností. Rotační rytý nůž a čepelový válec jsou integrované, s rovinností řízenou CNC přesností, výsledkem je vysoká rovinnost a jednoduchá obsluha. Čepelový válec stačí umístit do posuvné drážky a přitlačit. Nevýhodou je vysoká cena a nepohodlná výměna; když se hrot nože opotřebuje, musí být zaslán zpět dodavateli k nabroušení nebo k novému hrotu, což vyžaduje značné náklady na údržbu a logistické náklady. Tiskařské společnosti si obvykle ponechávají několik náhradních nožových válců, aby zajistily cyklus ostření, přepravy a použití, což zaručuje nepřetržitou výrobu.
Vzhledem k tomu, že domácí společnosti zabývající se tiskem etiket většinou používají rycí nože domácí výroby, odolnost hrotů nožů se liší a hroty nožů se špatnou odolností proti opotřebení se velmi rychle opotřebovávají. Operátoři se často uchylují k většímu tlaku, když vysekávací-efekt není dobrý, ale často přehlédnou problém: rychlost deformace a tvrdost ramena zadního-válce pod vysekávací-jednotkou a jak velký tlak vydrží opěrný-váleček nebo ložiska opěrných válečků bez poškození. Jakmile dojde k poškození ramene nebo ložisek, je obtížné zajistit, aby se zadní-válec otáčel soustředně, což přináší určité potíže pro přesné vysekávání-. Autor navrhuje používat tlak podle technických pokynů pro vysekávací-základnu.
Ohebné čepele kulatého{0}}lisu jsou obecně vyrobeny z vysoce-kvalitní, vysoce{2}}tvrdé evropské pružinové oceli, leptané přísně kontrolovaným chemickým procesem a ryté počítačem-řízeným zařízením (CNC). Přesnost kulatých{5}}ohebných čepelí lisu lze ovládat v rozmezí ±2,5μm až ±5μm navržené výšky, aby bylo zajištěno rovnoměrné vysekávání-. Čím vyšší jsou požadavky na přesnost čepele a životnost, tím vyšší je cena, která je dána kombinačním procesem a délkou{10}}nože. Společnosti, které tisknou etikety, musí přizpůsobit různé požadavky na proces podle potřeb svých skutečných produktů.
Ve srovnání s kulatými-lisovacími rycími noži mají ohebné čepele s kulatým{1}}lisem přesnější rozměrovou přesnost mezi hranami a mohou splňovat různé přizpůsobené procesní požadavky. Zejména když je povrch čepele odolný proti opotřebení pouhých 5 μm–10 μm, může její tvrdost dosáhnout 73 stupňů–75 stupňů, což splňuje požadavek na životnost a dobře chrání zařízení, čímž se snižuje pravděpodobnost poškození silným tlakem. Kromě toho je dodací lhůta pro kulaté-flexibilní nože poměrně krátká, obvykle do 4–5 dnů, náklady jsou nižší a výměna a zálohování jsou pohodlnější. Flexibilní čepele s kulatým{13}}lisem však vyžadují zakoupení vysoce{14}}magnetických válečků a při připevňování čepelí je nutné udržovat povrch magnetického válečku a spojovací povrch čepele v čistotě, aby se mezi čepel a magnetický váleček neuchytil prach nebo jiné nečistoty, které by mohly poškodit rovinnost čepele a způsobit nerovnoměrné řezy podkladového papíru.
04
Řezání laserem-
Laserové vysekávání-využívá laserový paprsek vyzařovaný laserem, který jej soustřeďuje na tištěný materiál, aby se řezal rovnoměrně podle navrženého tvaru čáry nože-, čímž se dosahují řezné značky na úrovni mikronů.
Laserové vysekávání-nevyžaduje výrobu fyzických matric a umožňuje rychlé přepínání mezi grafikou různých objednávek. Návrhy řezů lze dotvářet na počítači s různými grafickými a materiálovými parametry, které automaticky generují značky požadované hloubky řezu a lze je opakovaně zpracovávat. Počítač dokáže načíst dříve naprogramované vyřezávací postupy a okamžitě zahájit výrobu, čímž ušetří čas potřebný k výměně a úpravě tradičních vysekávacích forem-.
V současnosti je laserové vysekávání-pomalejší než tradiční vysekávací-stroje, dražší a způsobuje pálení na řezných hranách. Má také problém s minimální šířkou čáry na řezných liniích. Většinou se hodí na pozvánky, blahopřání, bonboniéry, krabičky na dorty, papírové sochy, papír-vyřezávané umělecké krabičky a dárkové obaly, ale méně běžně se používá pro lepicí štítky.
Stručně řečeno, s ohledem na kontrolu nákladů a malé množství lze zvolit CNC řezací stroje a nízkorychlostní{0}}plošné vysekávání-; pro struktury produktů, které se přiklánějí k nízkorychlostnímu-automatickému etiketování nebo ručnímu etiketování s větším množstvím, lze zvolit vysokorychlostní-ploché a nízkorychlostní{4}}rotační{5}}výsekové stroje; pro velké zakázky s různými výrobními procesy a materiály, přísnými požadavky na řezné značky a většinou vysokorychlostními-automatickými strukturami objednávek štítků se rotační{7}}vysekávání doporučuje pro poměr ceny-výkonu. Laserové vysekávání{10}}v oblasti tisku štítků je stále opatrnější možností a uživatelé si mohou vybrat vhodnou metodu vysekávání{11}}na základě struktury produktu. Výše uvedené představuje pouze osobní názory a doufám, že to pomůže všem.