


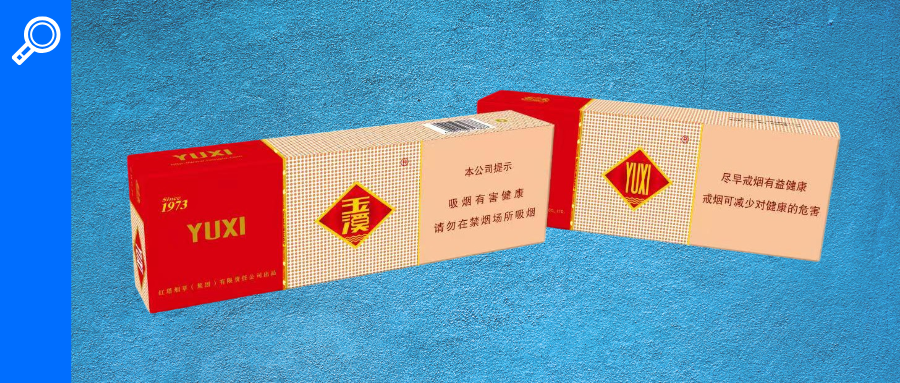
„Efektivita výroby ražení fólií cigaretového balení „Yuxi (Hard)“ raketově vzrostla a tato tajemství jsou skryta za tím!
Lisování fólií je široce používáno v průmyslu obalového tisku, ale jeho uplatnění je ještě vyšší v některých speciálních tiskařských oblastech, zejména v balení cigaret. Technologie pozičního ražení fólií se vyvinula z tradičních -technik ekvidistantního ražení. Využívá skenování polohy kurzoru a ovládání krokové osy k nastavení vzdálenosti skoku, což umožňuje, aby se elektro-vzory hliníku přesně zarovnaly s lisovací deskou, takže holografický elektro-hliník dokončí poziční lisování za tepla a tlaku.
Polohu kurzoru holografické poziční razicí fólie je třeba vypočítat na základě mnoha faktorů, jako je rozložení tištěného kusu, počet vyřazení a počet bodů ražení. To zajišťuje konzistentní rozteč kroků a dokonale splňuje požadavky na lisování."
Obecně řečeno, proces ražení za tepla od plochého-do{1}}plochého vícebodového-jednobodového-polohu vyžaduje, aby byly lisovací body rovnoměrně rozmístěny. Není-li rozteč rovnoměrná, nemůže být umístěný vzor ražení správně vyrovnán nebo může vést k dodatečné spotřebě galvanicky pokoveného hliníku. Obvykle se to řeší přidáním dalších lisovacích průchodů, rozdělením lisování do dvou nebo více kroků, ale to nevyhnutelně zvyšuje výrobní kroky a náklady a snižuje celkovou efektivitu výroby.
Ke zvýšení efektivity razítkování tiskařské společnosti často používají více{0}}rozvržení simultánního razítkování pro horké ražby na konkrétních pozicích na obalu cigaret. To znamená razítkování stejného vzoru na několik balíčků najednou, běžně nazývané „více-razování“. Nastavení čtyř-krabice proužků rozvržení je znázorněno na obrázku 1. Více-razování rozvržení může výrazně zlepšit efektivitu, pokud jsou velikost vzoru a rozestupy konzistentní a udržuje stabilní zarovnání lisování. Se současnou technologií musí také více-razba s více rozvrženími zarovnat galvanicky pokovené vzory proti padělkům{9}} s vytištěnými vzory na balicím papíru, což se obvykle provádí pomocí optické detekce značek.
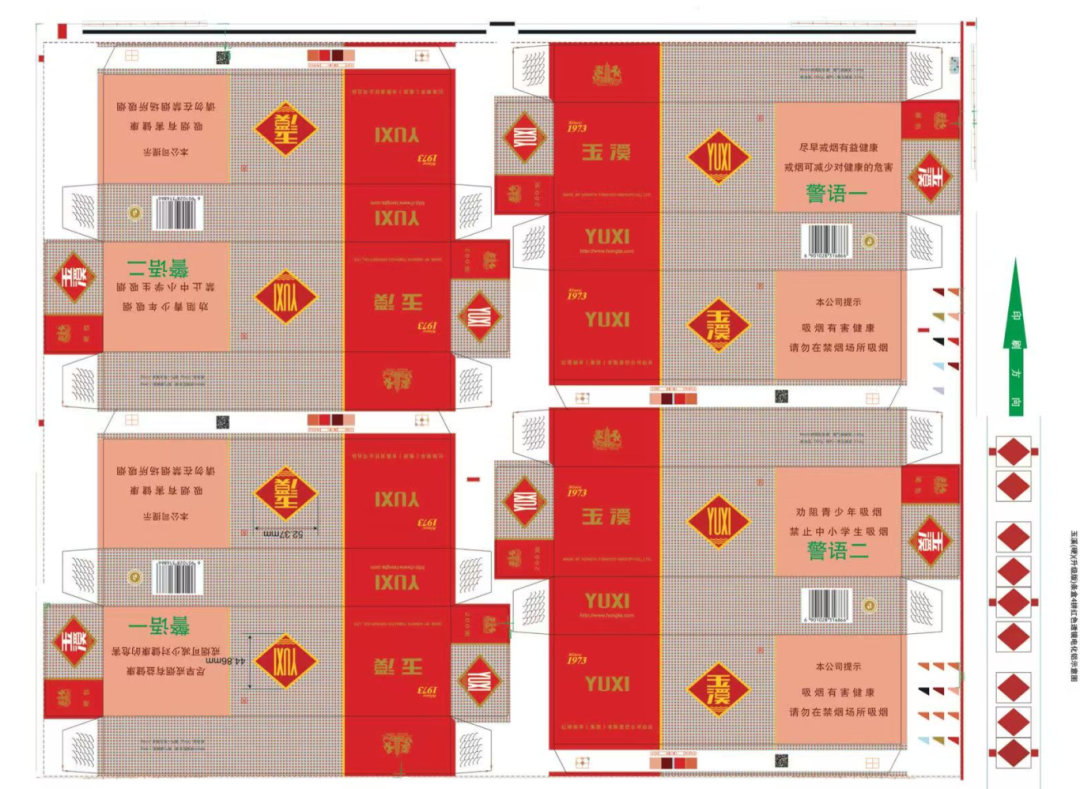 Obrázek 1 Čtyři-rozvržení tisku pruhů krabic
Analýza registračních problémů v horké ražbě
Předpokládejme, že když provádíme více-registrační ražbu za tepla pro balení krabiček cigaretových proužků, musíme vyrazit stejné logo na přední i zadní stranu každé krabičky. Pro nastavení ražby N-up jsou vyžadovány 2N anti-padělané štítky z hliníkové fólie. Pokud je vzdálenost mezi jednotlivými štítky na stejných nebo sousedních krabicích konzistentní a vzdálenost na hliníkové fólii je nastavena jako pevná hodnota, lze sekvenčním ražením dosáhnout souvislého zarovnání. Ve skutečné výrobě je však vzdálenost mezi dvěma štítky na stejné krabici konzistentní, ale kvůli řezaným čarám mezi sousedními krabicemi je vzdálenost mezi druhým štítkem na krabici 1 a prvním štítkem na krabici 2 větší než mezera mezi libovolnými dvěma štítky na jedné krabici. Jinými slovy, rozestupy mezi 2N štítky, které jsou raženy současně, jsou nekonzistentní. Pokud je mezera na hliníkové fólii stále nastavena jako pevná hodnota, vyskytnou se problémy se zarovnáním následných vyražených vzorů štítků.
Tradiční přístup „jedna etiketa odpovídá jedné registrační značce“ vyžaduje další kroky k nastavení značek, což zvyšuje výrobní náklady. Tato metoda také vyžaduje kontrolu konkrétní pevné značky při každé registraci, což zvyšuje náklady na používání. Kromě toho tyto způsoby registrace mohou detekovat zarovnání pouze po vyražení, což znamená, že vyražené polohy jsou skenovány na odchylky a úpravy se provádějí pouze v případě, že odchylka je příliš velká, což vede k významnému zpoždění. Přestože uspořádání fóliových štítků tak, aby přesně odpovídaly polohám a rozestupům na substrátu, usnadňuje zarovnání během lisování, značně to komplikuje výrobu fólie; velké rozestupy mezi štítky proti padělání plýtvají hliníkovou fólií a zvětšená vzdálenost kroků během testů lisování jak stability procesu, tak životnosti zařízení.
Abychom tyto problémy vyřešili a splnili zvláštní požadavek na razítkování ne-stejnoměrně rozmístěných vzorů najednou během více-ražby, je nutné provést cílená technická vylepšení uspořádání, rozestupů a registračních značek anti-padělaných štítků na fólii, aby bylo možné vytisknout více ne-stejně vzdálených vzorů na jednom místě. Na základě toho bylo navrženo technické řešení umožňující jedno{5}}vyražení pro více ne-ekvidistantních vzorů.
Určete počet ražení a umístění a rozmístění značek na substrátu
Na základě podélné délky jedné jednotky určete počet podélných jednotek na výlisek na plochém lisu, tj. vydělte délku tiskové desky na plochém lisu podélnou délkou jedné jednotky. Výsledek udává počet podélných jednotek na ražbu, což je takzvané -množství „více-výrazů“.
Pomocí svislé mezery mezi jednotlivými-jednotkovými vyraženými štítky změřte vzdálenost mezi geometrickou osou každého štítku. Každá jednotka obsahuje dva nebo více vyražených štítků. Mezera mezi štítky v rámci jedné jednotky je označena jako L1 a mezera mezi posledním štítkem jednotky 1 a prvním štítkem jednotky 2 v sousedních jednotkách je označena jako L2. Kvůli vyseknutým oblastem mezi sousedními jednotkami je L2 větší než L1 a zůstává konstantní.
Nastavení hliníkové fólie probíhá v těchto třech krocích:
(1) Obrázek 2 ukazuje schéma rozložení hliníkové fólie; Obrázek 3 ukazuje oddělení štítků na jednostranné-krabičce a hliníkové fólii; Obrázek 4 ukazuje překrytí vzoru razítkování čtyř-krabic se štítky proti padělkům na fólii-.
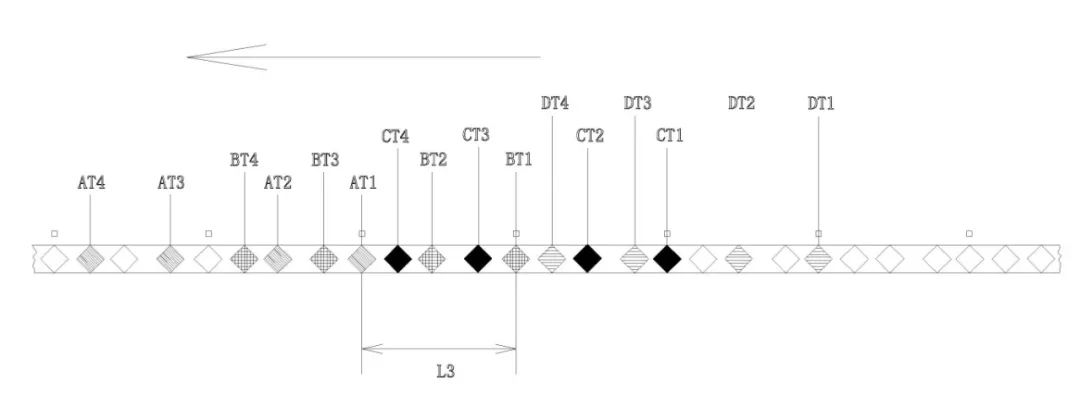
Obrázek 2 Schematický diagram distribuční struktury elektrolytického hliníku
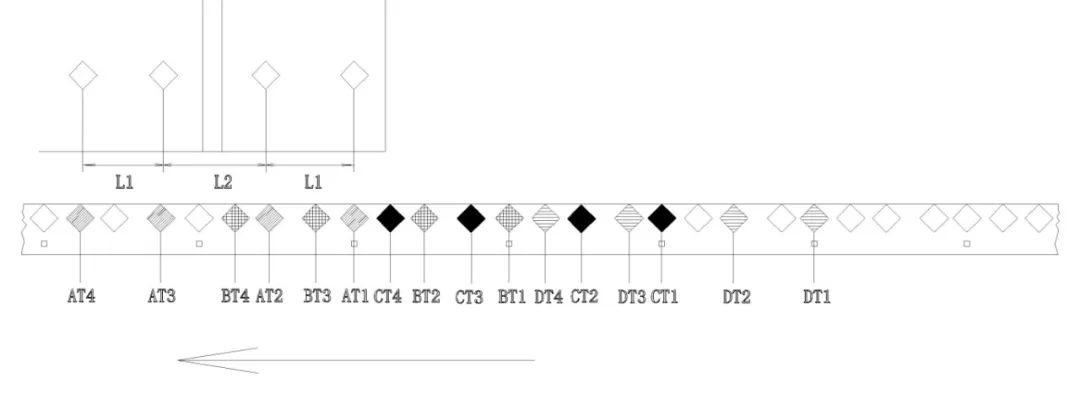
Obrázek 3 Schéma znázorňující oddělení jedné-krabice s páskou a štítku proti-padělkům na eloxované hliníkové fólii
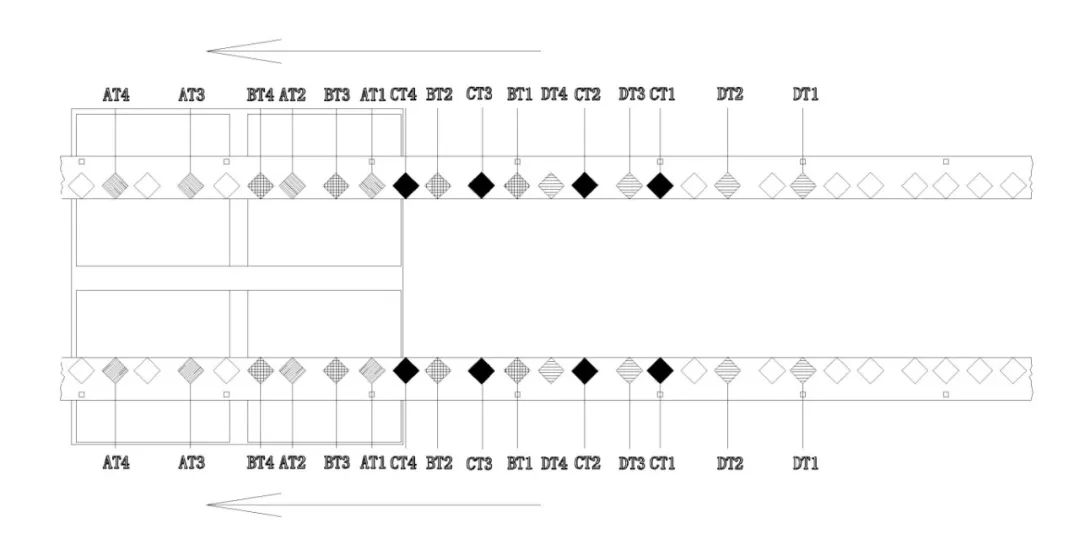 Obrázek 4 Schematický diagram zarovnání mezi čtyřmi-výraznými vzory a pokovenými hliníkovými štítky
(2) Na prvním podkladovém listu označte první razicí značku jako AT1, druhou jako AT2 atd., až po N-tou razicí značku označenou ATN. Na druhém listu substrátu označte první razicí značku jako BT1, druhou jako BT2 atd., až po BTN. Podle tohoto vzoru označte na třetím podkladovém listu první razicí značku jako CT1, druhou jako CT2 a až CTN; na čtvrtém podkladovém listu označte první jako DT1, druhý jako DT2 a až DTN, přičemž tento způsob opakujte.
(3) Konkrétní umístění je následující: nejprve určete první polohovací kurzor, který má být naskenován na metalizované hliníkové fólii pro ražení, a na odpovídající místo nastavte razítkovou značku proti padělání AT1. Poté nastavte AT2 na interval L1, AT3 na interval L2 a AT4 na interval L1. První ražení založené na prvním polohovacím kurzoru může dokončit ražení na sudých{10}}listech substrátu. Podle stejného vzoru, který se používá pro nastavení značek proti padělání při prvním ražení, pokračujte v nastavování kurzorů proti padělání BT1, BT2, BT3, BT4 a tak dále pro druhé razítko{13}}.
První razítko během práce nasnímá první polohovací kurzor a podle nastavené pevné rozteče vyrazí na první a druhý podkladový list značky AT1, AT2 až ATN a 2N proti padělání-. Poté se metalizovaná hliníková fólie posune vpřed o určitou vzdálenost L3, čímž se druhý polohovací kurzor dostane do polohy „prvního polohovacího kurzoru“, tj. počátečního bodu ražení. Po stejném pevném rozestupu jsou na třetí a čtvrtý podkladový list vyraženy následné značky proti padělání. Tento proces umožňuje jednotné, nepřetržité přeskakování a ražení.
Jedno{0}}jednorázové razítkování více-bodových nestejnorodých- vzorů
Návrh a výroba polohovací razicí fólie
Na každém podkladovém listu nastavte vzdálenost mezi první a druhou razicí značkou první jednotky na L1=135.9 mm a vzdálenost mezi druhou razicí značkou první jednotky a první razicí značkou druhé jednotky na L2=159 mm. Ujistěte se, že rozvržení je raženo po čtyřech-.
Jak je znázorněno na obrázcích 2, 3 a 4, první ražení založené na skenování prvního polohovacího kurzoru může dokončit ražení na dvou listech ve vertikálním směru, pokrývající všechny čtyři podkladové listy. Druhé razítko naskenuje druhý polohovací kurzor umístěný L3=240 mm od prvního polohovacího kurzoru. Během tohoto procesu jednotné a stabilní přeskakování a razítkování zajišťuje, že kromě první, třetí a páté značky proti padělání, která se minula na začátku, budou všechny následující značky vyraženy ve správných intervalech. To výrazně snižuje odpad z metalizované hliníkové fólie. Schéma pokoveného hliníku je znázorněno na obrázku 5.
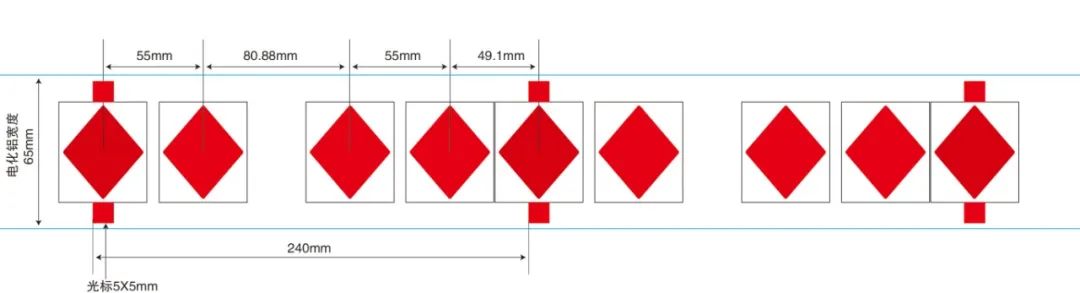 Obrázek 5: Schéma vylepšené krabice na pásy „Yuxi (Hard)“ 4dílná verze s hliníkovým lisováním s červenými čočkami
Příklad aplikace
Jak je znázorněno na obrázcích 2, 3 a 4, vezmeme-li jako příklad vylepšenou krabici na proužky „Yuxi (Hard)“ se 4 -dílnými proužky, jedna zabalená krabice s proužky je obdélníková a po složení se stane obdélníkovou kvádrovou krabicí. Při výrobě je nutné laserově vyrazit značky proti padělkům AT1 a AT2 na přední a zadní pozice složeného pole. To znamená, že ražení se provádí na plochém obdélníkovém listu papíru před složením. Odpovídající běžná hliníková fólie má značky proti padělkům{12}} uspořádané ve stejných vzdálenostech. Pokud je vzdálenost mezi těmito dvěma polohami ražení na krabici pevná, lze na fólii v rámci této pevné vzdálenosti uspořádat více značek proti padělkům ve stejných vzdálenostech, takže během ražby lze každou značku na fólii přesně vyrazit na pozice krabice. To umožňuje vysokorychlostní lisování a zároveň minimalizuje odpad z hliníkové fólie.
Vzhledem k výrobním požadavkům je však tato obalová krabice potištěna na srolovaném kartonu pomocí hlubotisku a poté rozřezána na archy pro ploché ražení, embosování a vysekávání-. Rozvržení proto potřebuje vyhrazené oblasti pro řezání, což činí vzdálenost L2 mezi sousedními značkami proti padělkům AT1 a AT2 na dvou spojených krabicích větší než vzdálenost L1 mezi dvěma lisovacími body na stejné krabici. Tím se zabrání tomu, aby značky proti padělkům na fólii byly rovnoměrně rozmístěny. Ať už použijete kontinuální ražení nebo jednobodové ražby podle umístění krabic, vyplýtvá se spousta fólie a dovybavení celého výrobního zařízení by bylo příliš nákladné.
K vyřešení tohoto problému produkt používá více{0}}bodovou, ne-ekvidistantní techniku jednorázového- pozičního ražení. To zahrnuje přepracování rozvržení krabice, umístění značek a značek proti padělkům-na fólii a vzdáleností kroků fólie. Schéma kroku s fólií je znázorněno na obrázku 6. Testy hromadné výroby ověřily, že tato technika minimálně mění původní výrobní proces, dosahuje jedno{7}}časového ražení více-kusových, více{9}}bodových,-neekvidistantních vzorů s minimálním odpadem fólie, zajišťuje přesné holografické umístění, zachovává kontinuitu výroby a zlepšuje efektivitu.
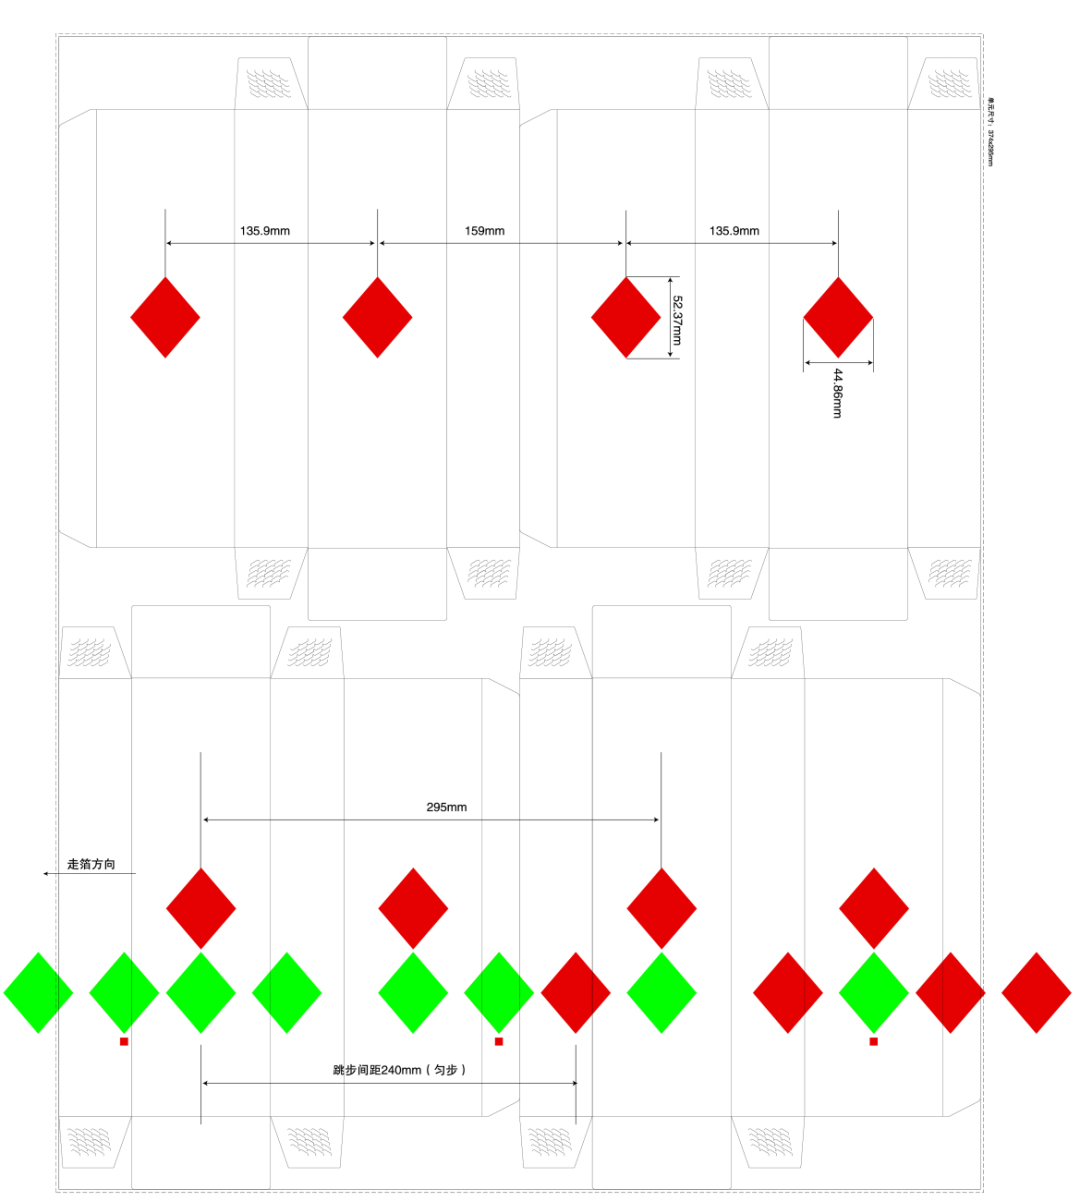
Obrázek 6 Schéma elektrolytické separace hliníku
Stručně řečeno, výpočtem a studiem rozteče kurzoru pro plochý{0}}tisk, více{1}}bodové, ne-ekvidistantní-polohování fólií hliníkové fólie, byla identifikována správná rozteč kurzoru a metoda uspořádání. Byla vyrobena speciální deska pro polohovací fóliovou ražbu a byly provedeny testy na plochém -lisovacím zařízení. Byly stanoveny odpovídající kontrolní techniky, parametry a metody. Testy ukázaly, že plochým-lisováním, vícebodovým-tiskem, ne-ekvidistantním jednorázovým{11}}polohováním bylo dosaženo přesného zarovnání vzoru s odchylkou menší nebo rovnou 0,2 mm a během lisování se nevyskytly žádné pískové díry, bubliny nebo problémy s lepením desek.
Tato metoda účinně řeší technický problém plochého-lisování, více-bodového, ne-ekvidistantního jednorázového-polohování fólie. Umožňuje hromadnou výrobu více-bodového, ne-ekvidistantního jednorázového-polohovacího ražení (elektrolytický hliník s červeným-kočičím okem) pro vylepšené balení „Yuxi (Hard)“ verze 4-s normálním uspořádáním. Ve srovnání s procesem dvounásobného polohovacího lisování se efektivita výroby téměř zdvojnásobila.