


Jen jeden tah! Vylepšený proces razítka pro balení cigaret, snadno dosažení kvality a zlepšení efektivity
Perspektiva průmyslu: Více výzev a příležitostí ve výrobě balení cigaret
Vzhledem k tomu, že obrázková karta tabákových výrobků nesou cigaretové balíčky odpovědnost za komunikaci značky a jejich vizuální efekty přímo ovlivňují rozhodnutí o nákupu spotřebitelů. To vyžaduje, aby cigaretové balíčky měly nejen vysokou - koncovou kvalitu řemeslného zpracování, ale také mít vynikající rozpoznání a určité anti - padělání. Proces lisování hliníkového fólií hliníku fólie přenáší kovovou texturu elektroplatované hliníkové fólie na povrch tištěného produktu přesnou teplotou a regulací tlaku. Jeho vlastnosti dokonale splňují potřeby balení cigaret, pokud jde o proces, rozpoznávání a anti - padělání, a proto se široce používají při výrobě balení cigaret.
Jako důležitou rozdělení tisku obalů má tisk cigaret vlastnosti velkých výrobních šarží a vysoce kvalitních standardů. Podle politických pokynů „praktikování spořitelnosti a nepřátelského odpadu“ se tabákový průmysl hluboce zabývá zlepšováním kvality, snižování nákladů a zvyšování efektivity po mnoho let a nyní vstoupil do fáze překonávání obtíží. V tomto ohledu potřebují tiskové tisk cigaret, které jsou naléhavě inovovat technologii, optimalizovat tok procesů a hluboce využívat jejich vlastní potenciál, aby se vypořádaly s několika výzvami, jako jsou upgrady poptávky zákazníků a zvýšené tlaky na náklady.
V současné době představuje proces razítka v horkých bodech hlavně čtyři charakteristiky: více bodů razítka, jemné vzory pro razítko, bohaté a rozmanité materiály pro razítko tepl (jako je obyčejná fólie, laserová fólie, anti- padělání FILIAIING FIOL atd.) A First První a poté První a poté padělání a poté, co je teplé a poté, co je teplé a poté, co je teplé potisky, atd.). S komplexní aplikací technologie QR kódu v tisku cigaretových obalů předložili zákazníci vyšší požadavky na přesnost procesu a dodací lhůtu. V této souvislosti se, jak dosáhnout efektivního využití elektroplatovaných hliníkových materiálů a neustále zlepšit účinnost výroby, se přirozeně stala hlavním zaměřením různých podniků v procesu razítka.
Analýza problému: Dilema materiálového odpadu metody přímého tahu ve zvláštních situacích
Množství použitého hliníku je určeno hlavně šířkou hliníku a délkou kroku hliníku. V konvenční metodě přímého výkresu je šířka hliníkové fólie rovná šířce vzoru razítka horkých a plus okraj na obou stranách (okraj na obou stranách odkazuje na okraj vyhrazené pro šířku hliníkové fólie, aby se zabránilo neúplnému horkému razítku na obou stranách vzoru vzoru, což je 6 mmbů, než je 6m}} vzorec lisování). Ale když je vzorec lisování horkých horkých úzký (například vzorec „čtvercového“ horkého “na obrázku 1, který je široký pouze 7 mm) a proces razítka tepl musí probíhat při vysoké rychlosti stroje 6000 listů za hodinu, aby se zajistilo, že elektroplatný hliníkový hliník po pečení s úpravou při útržku nebo přibližně při útržku při pití při rozbití pití při rozbití pití při pití při pití při úpravách nebo ve formátu hliníku nebo dokonce na hliníku nebo dokonce fór na hliníku nebo ve formátu hliníku nebo ve formátu hliníku, nebo dokonce na pečení na hliníku, nebo je to přinesení. Napěťové kolo, šířka elektroplatovaného hliníku musí být zvýšena na 20 mm nebo více.
S odkazem na výše uvedená data (s výjimkou krokového přeskakování hliníkového pokovování), na základě okraje 10 mm na obou stranách, je míra využití hliníkového pokovování [7+10)/20] × 100%{4}}%; Pokud je vypočtena na základě okraje 6 mm na obou stranách, je míra využití elektrolytického hliníku pouze [(7+6)/20] × 100%=65%.
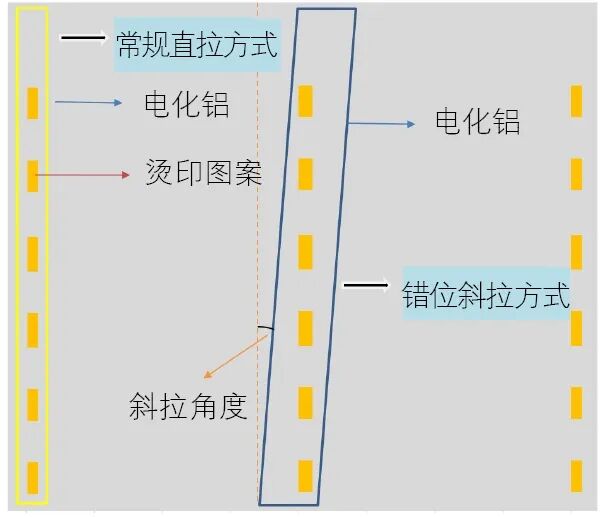
Obrázek 1 Příklad konvenční metody přímého tažení a nesprávně zarovnané metody diagonálního tahu
Zlepšení procesu nakloněného výkresu pro elektrolekt z hliníku je přizpůsobená metoda elektrolektů z hliníku navržená tak, aby zvýšila rychlost využití hliníkového elektro -deplace a zajistila hladký provoz procesu elektroplatování ve zvláštní situaci, kdy je vzorec lisování relativně úzký. Jak je znázorněno na obrázku 1 „Metoda šikmého kresby nesprávného vyrovnání“, úpravou sklonu hliníkové fólie na voštinové desce s voštinou na horkém lisování, hliníkovou fólii může být zlepšena z konvenční metody přímého kreslení na metodu šikmého kresby, což může chytře využít prázdnou oblast na zadní straně šikmého kresby pro nesprávné vysypování, čímž se dosáhne efektivnějšího užití ohnizace aluminizace.
Implementace ověření: Porovnání pre - a zveřejnění dat a sdílení praktických zkušeností
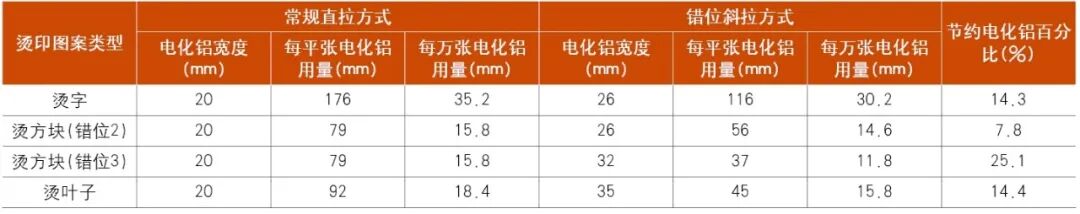
Obrázek 2 vizuálně ilustruje rozložení poloh horkých listů s plochým plechem pro více produktů pro více cigaretových balíčků, jakož i srovnání skutečných účinků hliníkové fólie hliníkové fólie při konvenčním přímém tahu a ohromených metodách diagonálního tahu. Tabulka 1 dále ověřuje rozdíl v množství hliníku používaného více produkty při používání konvenčních přímých kreslení a ohromených metod diagonálního kreslení prostřednictvím podrobného porovnání dat a poskytuje podporu solidních dat pro účinnost této vylepšené metody.
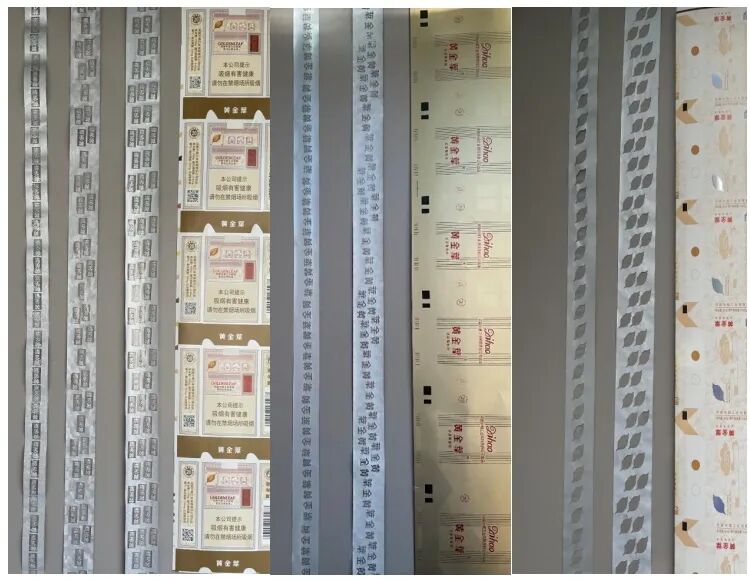
Obrázek 2: Efekt Obrázky pozic pro razítko horkých a konvenčních přímých tahů a nesprávně zarovnaného diagonálního tahu pro více produktů cigaretových balíčků
Tabulka 1: Spotřeba hliníku a srovnání mezi konvenční metodou přímého tahu a nesprávně zarovnanou metodou tažení diagonálního tahu
Při praktickém provozu není počet nesprávného zarovnání při šikmém razítku pevně stanoven, ale musí být upraven podle míry využití hliníku a skutečného efektu razítka. Obrázek 3 představuje srovnání aplikačních účinků více produktů s různým počtem nesprávného vyrovnání během šikmého razítka. Je vidět, že zvýšení počtu nesprávně vyrovnání bude doprovázeno rozšířením povrchu hliníkové fólie a zvýšením svahu. Ačkoli to může do jisté míry zlepšit rychlost využití hliníkové fólie, pravděpodobnost skládání, vrásek, houpání a horkých razítků (většinou horizontální překrývání mezi nesprávně zarovnanými vzory), ke kterému dochází během vysokého - rychlosti zařízení. Proto je nutné komplexně a komplexně zvážit různé faktory, vyvážit vztah mezi rychlostí využití hliníku a hladkým provozem razítka teply a zajistit optimální výrobní efekt.
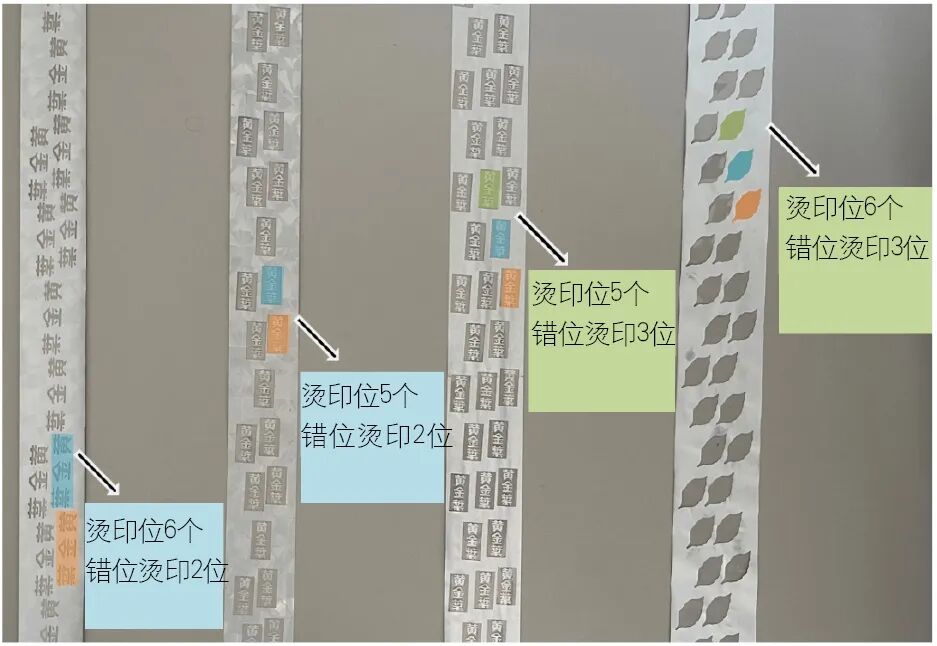
Obrázek 3 Porovnání aplikačních účinků různých počtů vyrovnání pro více produktů během ofsetu šikmého razítka za horka
Pokud jde o výpočet kroku skoku, ačkoli existují rozdíly mezi metodou výpočtu diagonálního tahu hliníku a konvenční metodou přímého tahu, základní princip je stejný. Při výpočtu kroku přeskočení jednoduše odečtěte počet pozic ofsetových horkých razítka z původního počtu pozic razítka za horka, abyste získali počet posunovacích diagonálních pozic pro razítko. Délka původního vzoru razítka horkých hor a mezery mezi původními polohami pro razítko teply zůstává nezměněna a výpočet kroku přeskočení se stále provádí podle konvenční metody přímého kreslení. Pokud jde o horizontální mezery mezi dvěma vyrovnanými pozicemi pro razítko, lze toho dosáhnout nastavením úhlu diagonálního tahu hliníkové fólie.
Je třeba poznamenat, že vzhledem k tomu, že délka kroku (A) hliníkové fólie se vypočítá na základě režimu přímého tahu, může dojít k odchylce mezi přednastavenou délkou kroku (A) a skutečnou délkou hliníku (C) při provozu v režimu nakloněného tahu při nakloněném tahovém režimu
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Tato odchylka způsobí, že skutečné výsledky razítka na hliníku na hliníkové fólii budou při nastavování kroku skoku v rozporu s očekávaným efektem. V tomto okamžiku se operátor musí opakovaně snažit upravit původní délku vzorů razítka, rozestupy polohy razítka, podélné rozteč vzoru vzoru horkých tep a další údaje založené na výsledcích tepného lisování hliníkové fólie, takže splacení výroby a další parametry aluminusové konstrukce a ujistili se k pevnosti a ujistili se k pevnosti a ujistili se na pevnosti a ujistili se s pečitou produkcí a ujistili se k pevnosti a ujistili se u plynulosti a ujistili se u plynulosti a ujistili se s pečitou produkcí.
Inovace není nedosažitelná, je skrytá v každém detailu denní produkce. Spark inspirace, malé přizpůsobení procesu, může přinést významné změny. Inovace jsou hlavní hnací silou a základním kamenem konkurenceschopnosti pro rozvoj podniku. Měli bychom povzbudit zaměstnance, aby pokračovali v zkoumání, hromadění malých inovací pro velké průlomy a společně propagovali podniky a průmyslová odvětví, aby dosáhli nových výšin.