


Jak vybrat tiskovou barvu pro tenkovrstvé lepicí materiály? Na co si dát při tisku pozor? Tyto klíčové body je třeba mít na paměti!
Filmové adhezivní materiály jsou typem polymeru, jehož povrch neabsorbuje tiskařské barvy. Způsoby sušení tiskové barvy na povrchu lepicích materiálů filmu zahrnují odpařování, koalescenci, síťování a vytvrzování, téměř bez pronikání. To se výrazně liší od papírových-lepicích materiálů. Povrchová energie lepicích materiálů filmu je nízká, takže před tiskem je nutná předúprava, aby byly splněny požadavky na smáčení a vyrovnávání tiskové barvy; jinak může dojít k problémům, jako je špatná přilnavost inkoustu.
Výběr a aplikace tiskové barvy
01
Používejte tiskové barvy, laky a odpovídající přísady speciálně navržené pro tisk na filmy
Existuje mnoho typů inkoustů a některé jsou speciálně navrženy pro lepicí materiály pro fólie nebo dokonce pro určité typy lepicích materiálů pro fólie. Proto musí být inkousty specializované a používány společně s odpovídajícími laky a přísadami; jinak mohou nastat problémy s kvalitou tisku v důsledku nekompatibility mezi inkoustem a substrátem, což vede k odlupování vrstvy inkoustu.
02
Vyberte inkoust, který odpovídá potahu materiálu filmu, abyste zvýšili přilnavost vrstvy inkoustu
Pro filmové materiály s povrchovými vrstvami je nezbytné vybrat inkoust, jehož vlastnosti odpovídají vlastnostem povlaku; jinak mohou nastat problémy-odpadávání inkoustu. Pokud je inkoust správně vybrán, pryskyřice v inkoustu se pevně spojí s pryskyřicí v povlaku a vrstva inkoustu nespadne, i když inkoust není zcela zaschlý. Například jistá společnost zabývající se tiskem štítků zaznamenala špatné výsledky s použitím inkoustu Hanghua 161 při výrobě konkrétní položky, ale po přechodu na inkoust VP stejné značky se výsledky zlepšily a problém s úbytkem inkoustu-byl vyřešen.
03Ovládejte tloušťku vrstvy inkoustu; v případě potřeby můžete použít metodu přetisku.
Některé tištěné materiály vyžadují, aby vrstva inkoustu měla určitou tloušťku. Když je vrstva inkoustu silná, může neúplné zaschnutí způsobit problémy se ztrátou inkoustu. Nejlepším řešením je použití metod sítotisku a hlubotisku. U tiskáren bez těchto podmínek lze uvažovat o tisku stejné barvy inkoustu dvakrát. Obvyklou praxí je nejprve vytisknout velmi tenkou vrstvu inkoustu a po úplném zaschnutí znovu tisknout na její povrch. Po dvou výtiscích se tloušťka vrstvy inkoustu zlepší a problém s adhezí inkoustu se vyřeší, což splňuje požadavky procesu.
04
Správně kontrolujte rychlost schnutí inkoustu
Věnujte pozornost trvanlivosti inkoustu, a když inkoust zasychá pomalu, lze přidat malé množství sušidla pro zvýšení rychlosti schnutí.
05
Zajistěte energii pro sušení nebo vytvrzování inkoustu
Pravidelné čištění zařízení pro vytvrzování inkoustu a pravidelná výměna UV lamp jsou klíčem k zajištění úplného vytvrzení UV inkoustu. Pomocí přístrojů nebo testovacích papírů pravidelně kontrolujte účinnost a stav UV vytvrzovacího zařízení a na základě těchto údajů upravte tloušťku vrstvy inkoustu a rychlost tisku, abyste dosáhli optimálních výsledků tisku.
06
U více{0}}barevného tisku řiďte rychlost tisku, aby byla vrstva inkoustu důkladně vysušena
U více-barevně potištěných štítků se nedoporučuje-vysokorychlostní tisk. Doporučuje se řídit rychlost tisku na 30–50 m/min, aby bylo zajištěno důkladné vysušení vrstvy inkoustu a snížení odpadu.
Eliminace statické elektřiny
Statická elektřina je jedním z hlavních faktorů způsobujících problémy s kvalitou při tisku na filmové adhezivní materiály. Eliminace statické elektřiny a její kontrola v určitém rozsahu je u takového tisku zásadní. Pro tiskařské společnosti vyžaduje odstranění statického náboje práci na dvou frontách: zaprvé požadavky na ochranu životního prostředí a zadruhé přidání odpovídajícího zařízení na odstranění statické elektřiny.
01
Regulace teploty a vlhkosti
Nízká teplota a sucho jsou hlavními příčinami statické elektřiny. Když je teplota tiskové dílny kolem 22 stupňů a relativní vlhkost překročí 50 %, statická elektřina na povrchu lepicích materiálů fólie zmizí nebo bude minimalizována. Proto je nutná kontrola teploty a vlhkosti ve výrobní dílně. Dílna by měla být vybavena zařízeními pro regulaci teploty a vlhkosti. Pro firmy bez takových podmínek je možné tiskové zařízení izolovat, např. zřízením skleněného krytu pro vytvoření ideálního tiskového prostředí na malé ploše. V současné době některé malé a střední společnosti zabývající se tiskem štítků v severních oblastech běžně používají tuto metodu pro kontrolu statické elektřiny s dobrými výsledky.
02
Nainstalujte zařízení pro eliminaci statické elektřiny
Existují dva běžné typy zařízení pro eliminaci statické elektřiny. Jeden je elektrický, který se spoléhá na velké množství iontů ve generovaném elektrickém poli, které absorbuje, neutralizuje a odstraňuje volné elektrony na povrchu filmu, čímž eliminuje statickou elektřinu. Druhým typem je výboj, který může pracovat bez jakékoli energie, jak je znázorněno na obrázku 1. Když fólie prochází kovovým drátem (také nazývaným statická výbojová šňůra), přebytečné elektrony na povrchu fólie se přenesou na zem a zmizí. Protože potenciál kovového drátu je nižší než potenciál volných elektronů na povrchu filmu, může film dosáhnout eliminace statické elektřiny po vybití kovovým drátem.
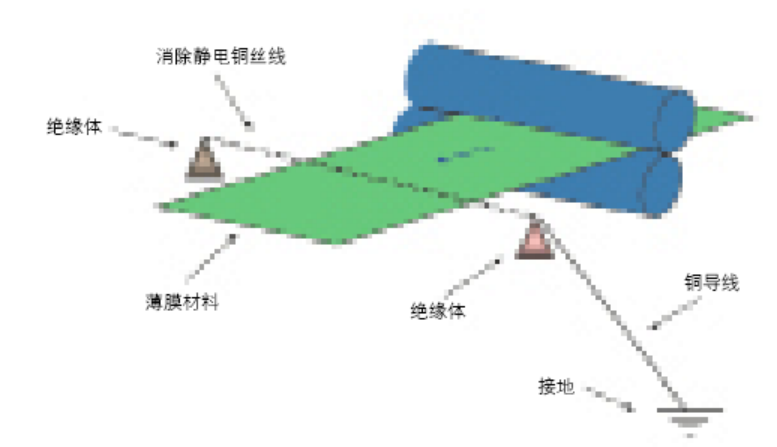
Obrázek 1 Schematické schéma eliminátoru statické elektřiny vybíjecího -typu
Statické eliminátory jsou velmi praktická zařízení v procesu tisku filmových samolepicích materiálů. Podle potřeby je lze umístit do více pozic na tiskovém zařízení. Jak je znázorněno na obrázku 2, eliminátory statické elektřiny jsou instalovány před a za vysekávací stanicí-. Při instalaci eliminátorů statické elektřiny na tiskařský stroj je třeba vzít v úvahu následující problémy: zařízení musí být uzemněno, protože uzemnění umožňuje vedení statické elektřiny do země; samotný eliminátor statické elektřiny musí být také uzemněn a je nutné jej uzemnit samostatně, aby bylo dosaženo lepší eliminace statické elektřiny; statická elektřina je generována nepřetržitě, takže pokud to podmínky dovolí, měly by být vybaveny všechny stanice tiskového stroje, to znamená stanice podávání papíru, každá stanice zpracování tisku a stanice příjmu papíru, aby bylo dosaženo nejlepšího účinku; účinek eliminace statické elektřiny by měl být pravidelně kontrolován, aby byla zajištěna spolehlivost eliminátoru statické elektřiny.
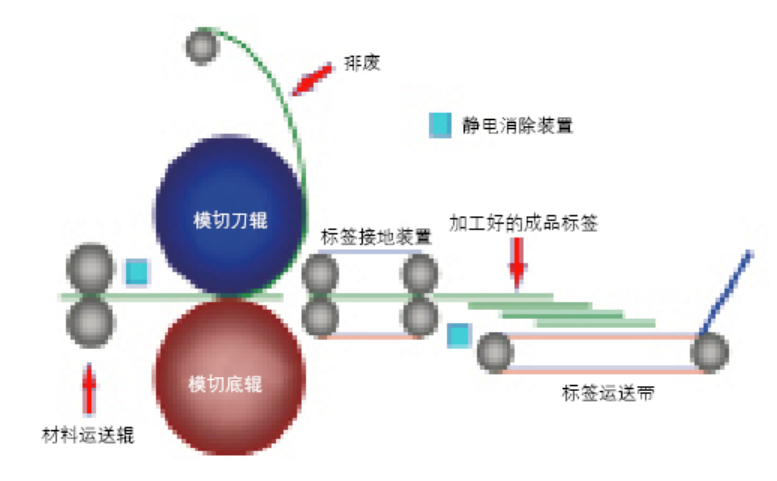 Obrázek 2 Vysekávací-jednotka a jednotka na likvidaci odpadu s nainstalovaným zařízením na úpravu statické elektřiny
Bezpečnostní opatření pro tisk na filmové adhezivní materiály
01
Správná kontrola napětí tisku
U přerušovaného podávání papíru a vratného podávání papíru v tiskových zařízeních lze napětí podávání papíru snadno ovládat. Například stroj na tisk etiket B-100 a rotační{4}}rotační stroj na tisk etiket typu 300 od společnosti Lindco, Japonsko. Tyto typy zařízení patří k tisku s konstantním napětím; napětí je stabilní a neovlivňuje soutisk tisku. U rotačních strojů pro tisk etiket s kontinuálním podáváním papíru, jako jsou flexotiskové stroje a satelitní stroje pro tisk etiket, je však nutné přísně kontrolovat a upravovat napětí tisku; jinak dojde k chybám registrace.
Ovladač napětí na tiskovém stroji je rozdělen na řízení napětí podávání a -napětí a je třeba jej odpovídajícím způsobem upravit pro různé typy a šířky materiálů, aby byl zajištěn správný tisk.
(1) Řízení napětí posuvu
Správné posuvné napětí zajišťuje přesnou registraci lepicích materiálů fólie a to, že se materiál během tisku nedeformuje, což znamená, že okraje materiálu zůstávají rovné. Pokud se okraje materiálu během tisku zvednou, znamená to, že napětí při převíjení je příliš volné a nastavení zkosení je nepřiměřené; materiál je třeba před opětovným tiskem převinout. Není-li převíjecí zařízení k dispozici, dočasným řešením je instalace svorky na odvíjecí hřídel, aby se zabránilo zvednutí okrajů materiálu, ale i za těchto podmínek může docházet k chybám registrace.
(2) Začněte-ovládat napětí
Napětí-souvisí také se soutiskem tisku a určuje čistotu okrajů navinutého materiálu. Pokud je tah-navíjení příliš nízké, ovlivní to nejen registraci, ale vede to k nerovným okrajům role, což způsobuje problémy v následném procesu. Nadměrné natahování- může způsobit prosakování lepidla, vychýlení štítků nebo prasknutí uvolňovací podložky v tištěném materiálu, což má vliv na efektivitu tisku. Vhodné-napětí je proto zásadní a obecně by měla být optimální hodnota napětí určena testováním.
U strojů na kontinuální podávání papíru štítků je nezbytné řídit jak napětí podávání, tak{0}}napětí navíjení. Po úspěšném tisku různých typů a šířek materiálů je důležité tato data shrnout a zaznamenat, aby se zvýšila efektivita a zajistila kvalita. Obvykle by-napětí mělo být stejné nebo větší než napětí odvíjení a nemělo by překročit dvojnásobek napětí odvíjení.
02
Použití procesu potahování namísto procesu laminace
Každý filmový materiál má své speciální fyzikální a chemické vlastnosti a některé nejsou vhodné pro laminaci. Při laminování po tisku jsou vlastnosti materiálu ohroženy. PE materiály mají měkký povrch a lze je aplikovat na zakřivené nebo kulovité předměty s malým poloměrem. Běžně používanými laminovacími materiály jsou tuhé BOPP fólie; po laminování se štítek stává kompozitním materiálem PE a BOPP a jeho vlastnosti se mění, takže není vhodný pro zakřivené nebo kulovité povrchy.
Při kompozitním procesu může dojít k nesouladu napětí mezi těmito dvěma materiály, což způsobí deformaci štítku, což může mít za následek nadzvednutí nebo oddělení okraje během aplikace. Proto se u velkoplošných štítků nebo štítků aplikovaných na zakřivené povrchy doporučuje místo laminace použít UV nátěr. Proces potahování nejen chrání vrstvu inkoustu, ale také maximalizuje výkonnostní charakteristiky materiálu pro optimální výsledky aplikace.
03
Pro barevný polotónový tisk na etikety se doporučuje používat 150 lpi; 175 lpi se nedoporučuje.
Etikety v konečném důsledku přitahují pozornost spotřebitelů díky své přitažlivosti. Pro tisk platí, že čím vyšší je rastr, tím jasnější je obraz a text, ale tím méně inkoustu se používá, takže barvy jsou světlejší; čím nižší je rastr, tím více inkoustu se používá, což vytváří lepší vizuální efekt, ale obraz a text jsou hrubší.
Sítotisk také přímo souvisí s kvalitou tisku, mírou tiskového odpadu, přesností tiskového zařízení a tiskových materiálů. Vyšší rastr vyžaduje vyšší hladkost materiálu a přesnost zařízení; jinak nemohou být splněny požadavky na kvalitu. Nižší řádka obrazovky má mnohem volnější požadavky. Nejlepší volbou pro fóliové etikety je proto barevný polotón 150 lpi, který uspokojí vizuální efekty, má určitou přitažlivost pro regály, zajišťuje kvalitu tisku a udržuje spotřebu v rozumném rozmezí, čímž je dosaženo vyváženého kompromisu.