


Malé vylepšení hlubotiskového zařízení může snadno vyřešit problém kontaktního tlaku při výrobě elektronických štítků RFID!!
S příchodem éry mobilního internetu, kterému dominuje technologie 5G, se internet všeho a všudypřítomné snímání postupně stávají realitou. Elektronické štítky RFID, zejména ultra-vysokofrekvenční štítky RFID, budou široce používány jako důležitý prostředek internetu věcí (IoT) k vnímání vnějšího světa. V tomto článku na základě praktických zkušeností z výroby autor představuje aplikaci hlubotisku při výrobě elektronických štítků RFID a pro čtenáře navrhuje některá řešení pro zlepšení kvality tisku.
Technické vlastnosti elektronických štítků RFID
Elektronické štítky RFID jsou štítky, které využívají technologii bezkontaktní automatické identifikace k identifikaci cílových objektů a získávání relevantních dat prostřednictvím vysokofrekvenčních signálů, aniž by bylo nutné během procesu rozpoznávání zasahovat člověka. Elektronické štítky RFID jako bezdrátová verze čárových kódů mají výhody, které čárové kódy nemají, včetně toho, že jsou vodotěsné,-odolné vůči magnetům, vysokým-teplotám-, s dlouhou životností, umožňují čtení na velkou-vzdálenost, umožňují šifrování dat, větší kapacitu pro ukládání dat a flexibilní aktualizaci informací. Způsoby kódování, ukládání a čtení/zápisu elektronických štítků RFID se liší od tradičních štítků (jako jsou čárové kódy) nebo ručních štítků. Zakódovaná data jsou uložena na integrovaných obvodech buď ve formátu pouze pro čtení{7}}, nebo ve formátu pro čtení/zápis. Zejména čtení a zápis se dosahuje prostřednictvím bezdrátového elektronického přenosu, jak je znázorněno na obrázku 1.
Celkově lze říci, že hlavní technické vlastnosti elektronických štítků RFID jsou: mohou identifikovat jednotlivé, vysoce specifické předměty, na rozdíl od čárových kódů, které mohou identifikovat pouze kategorii položek; mohou číst více objektů současně, zatímco čárové kódy je nutné číst jeden po druhém; mohou uchovávat velké množství informací; a pomocí rádiové frekvence lze data číst prostřednictvím externích materiálů, zatímco čárové kódy vyžadují lasery nebo infračervené záření ke čtení informací z povrchu materiálů.
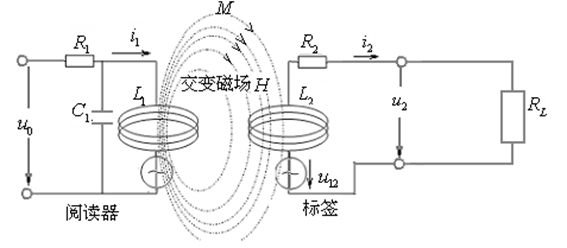
Obrázek 1 Schematický diagram principu činnosti elektronického štítku RFIDBěžné výrobní procesy elektronických štítků RFIDExistují tři hlavní výrobní procesy elektronických štítků RFID: proces vypalování měděným drátem, proces leptání kovu a proces tisku. Mezi nimi proces tisku primárně využívá technologii sítotisku (jak je znázorněno na obrázku 2). Vzhledem k omezením vodivosti a vodivého mechanismu vodivé pasty lze použít pouze vodivá stříbrná pasta s vysokým -stříbrným{5}}obsahem a síta sítky s nízkým-ok-. Kromě toho, ovlivněná mnoha faktory, jako je viskozita inkoustu, tažnost, tekutost, tlak stírací lišty, napětí obrazovky a interference sítě, je elektroinstalační struktura tištěných RFID elektronických štítků náchylná k problémům, jako jsou deformace, drsné hrany, zkraty, zlomy a významný rozdíl mezi skutečnou účinností záření a teoretickou účinností záření, jak je znázorněno na obrázku 3.
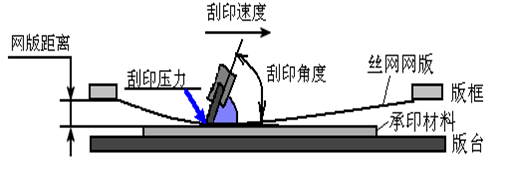
Obrázek 2 Schematické schéma výroby RFID elektronických štítků sítotiskem vodivé stříbrné pasty
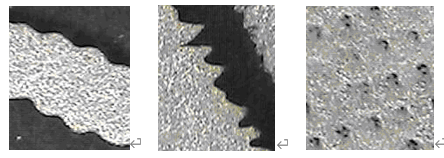
图3 丝网印刷RFID电子标签导线的局部放大图
目前,行业普遍使用铝箔蚀刻法制造超高频RFID电子标签,而普及应用超高频RFID电子标签的主要瓶颈是标签的价格,尺寸和环境适应性.铝箔蚀刻法制作日线的过程包括金属贴合,光阻印刷,金属蚀刻等,流稜较为,流稜较为偏高且不环保.其中,在印刷日线油墨方面,根据成分不同,包括银浢独银浢,铎浆丵丆,铜浆中等,以金属浆料印刷的日线效果最好.然而,目前铝,铜金属浆需高温脻籕氧烧籃豻籕氧烧籃豻籕氧烧类豻氧烧籱豻氧烧米脻氧烧络最好导电性,使得日线底材受到一定限制,而传统碳浆导电性未达日线应画的榁浾日线应用的恵日线的制程繁琐,价格昂贵,导电性能会因弯折而降低,使得目前在市场上利场上市场上利场上利喔上利喔上利因弯折而降低来制作RFID日线的方式仍无法大规模生产并无法取代目前的铝皀刻日线.而RFI D电子标签导电浆料制作日线,其制程环保,简单且无污染,黷格便宜丐各质种无线日线的印制,在市场上无论从性能方面,还是价格方面来说,都具备卶卶具备卶
凹版印刷在RFID电子标签制作中的应用
由于导电浆料具备导电性能高,兼容性强,性价比高等特点,越来越多的厂家采用石墨烯浆料印制RFID标签.由于凹版印刷精度高,速度快,生产效率高,石墨烯RFID电子标签的生产制造通常采用凹版印刷来完成.在印刷过程中,石墨烯浆料被填充到凹版滚筒的凹槽内,凹版滚筒表面多余的石墨烯浆料用刮刀刮掉,凹槽内的石墨烯浆料印刷至基材上.为适用于各种印刷场合,如不同粗糙度或不同型号的凹版滚筒,不同结构的石墨烯日线等,需要调整刮刀与凹版滚筒的接触角度,接触压力等参数,以防止所印制的石墨烯RFID电子标签日线出现结构变形,边界粗糙,短路,断路等问题.Pod za normálních okolností je u stávajících hlubotiskových zařízení po seřízení úhlu stěrače pracovní poloha stěrače během procesu tisku pevná a nelze ji měnit. Pokud je pracovní poloha stěrače upravena, může dojít k nadměrnému nebo nedostatečnému kontaktnímu tlaku s hlubotiskovým válcem, nebo vzhledem k vysoké přesnosti lícování mezi stěračem a hlubotiskovým válcem může dokonce nastat problém, kdy se nedotýkají vůbec. Navíc u hlubotiskových válců s nízkou přesností kruhovitosti se nemusí stěrka trvale dotýkat povrchu hlubotiskového válce, což znemožňuje čisté odstranění přebytečné grafenové pasty. Kromě toho, pokud dojde k poruše tiskového zařízení a hlubotiskový válec se otřese, může to způsobit nárazy na natírací čepel, což vystaví natírací čepel a její související mechanismy nárazovému namáhání, potenciálně poškodit natírací čepel nebo její spojovací mechanismus, což zase zhorší schopnost čepele odstranit pastu. Pokud jde o kontaktní tlak mezi natíracím nožem a hlubotiskovým válcem, stávající hlubotisková zařízení jej nedokážou ovládat. Obvykle je přednastaven na základě zkušeností, což má za následek špatnou přesnost a přizpůsobivost různým produktům. To zabraňuje nastavení vhodného přítlaku natíracího nože podle skutečného stavu produktu, a tím ovlivňuje kvalitu tisku grafenových RFID elektronických štítků. K vyřešení tohoto problému autor vylepšil hlubotiskové zařízení, které umožňuje seřízení hlubotiskového válce, natíracího nože, lineárních nastavovacích komponentů, komponentů pro nastavení úhlu, komponent pro nastavení tlaku a plovoucích komponentů, jak je znázorněno na obrázku 4.
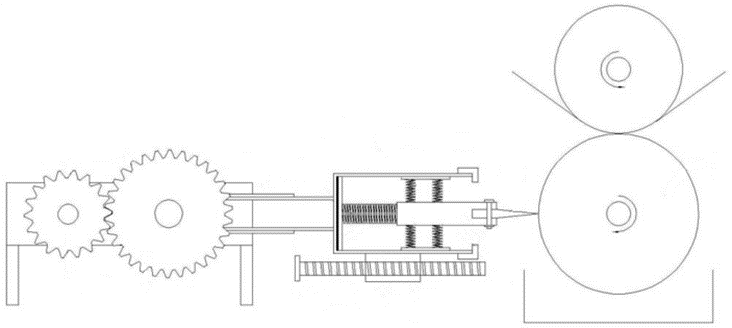
Obrázek 4 Schematické schéma komponent souvisejících s hlubotiskovým zařízením
Specifický způsob je následující: nastavovací komponenta je připojena ke stěrači a pohybuje se lineárně podél radiálního směru hlubotiskového válce, což způsobuje, že se stěrka posouvá s pohyblivou komponentou; komponenta pro nastavení úhlu spojuje natírací nůž a komponentu lineárního nastavení, což umožňuje, aby se natírací nůž a komponenta lineárního nastavení podle toho otáčely, aby se nastavil úhel kontaktu mezi natíracím nožem a hlubotiskovým válcem; rotační část je spojena se stěrkou a lineární nastavovací součástí prostřednictvím pohyblivé sekce, umožňující radiálnímu pohybu stěrky a lineární nastavovací součásti vzhledem k hlubotiskovému válci.
Toto řešení může upravit kontaktní úhel mezi natíracím nožem a hlubotiskovým válcem a také upravit a změřit kontaktní tlak mezi nimi, čímž se zajistí, že přebytečná grafenová pasta na povrchu hlubotiskového válce bude zcela seškrábnuta, zatímco se pasta v drážkách tiskne na substrát. Elektronické štítky RFID tištěné pomocí této technologie hlubotisku vykazují hladké okraje, žádné zoubky a skutečnou účinnost záření v souladu s teoretickou účinností záření, což účinně řeší problémy, s nimiž se setkáváme při výrobě elektronických štítků RFID sítotiskem, jak je znázorněno na obrázku 5.
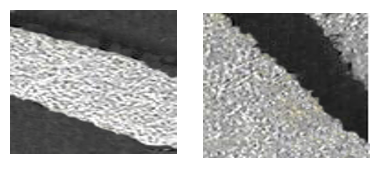
Obrázek 5 Místní zvětšený pohled na vodič hlubotiskového-elektronického štítku RFID Tuto technologii hlubotiskového tisku lze použít na různé scénáře tisku. Zabraňuje strukturální deformaci, drsným hranám a zkratům nebo zlomům v tištěných grafenových RFID štítcích antén, čímž zajišťuje kvalitu tisku RFID elektronických štítků vyrobených hlubotiskem. Dosahuje se tak vysoké přesnosti a efektivity a řeší se technické problémy existující v tisku RFID štítků.