


Praktický-průvodce opravou defektů holografických laserových reliéfů na krabičkách cigaret
Holografický laserový kartový papír se díky svým jedinečným dynamickým optickým efektům a vynikajícímu výkonu proti padělání{0}} široce používá v potravinářství, medicíně, tabáku, alkoholu a{1}}dárcích vyšší třídy, jak ukazuje obrázek 1. Tato technologie využívá proces laserového holografického ražení k přesnému přenosu mikro-nano strukturovaných holografických obrázků na povrch filmu nebo papíru. V kombinaci s procesem povrchové úpravy hliníku, který vytváří kovový lesk, obal představuje barevný, trojrozměrný{5}} vizuální efekt pod přirozeným světlem.
Protože proces holografického laserového embosování zahrnuje více kroků, jako je fotolitografie a laserové embosování s vakuovým hliníkovým povlakem, může být výroba snadno ovlivněna vlastnostmi materiálu, nastavením zařízení a faktory prostředí, což vede k problémům s kvalitou, jako jsou rozmazané obrázky, nesprávně zarovnané vzory a roztažené nebo zdeformované návrhy. Tento článek systematicky shrnuje klíčové body kontroly kvality holografického laserového kartového papíru a navrhuje optimalizaci parametrů a řešení online inspekce běžných vad v procesu holografického laserového embosování s cílem poskytnout teoretickou podporu a praktický návod pro zlepšení výtěžnosti a snížení výrobních nákladů.
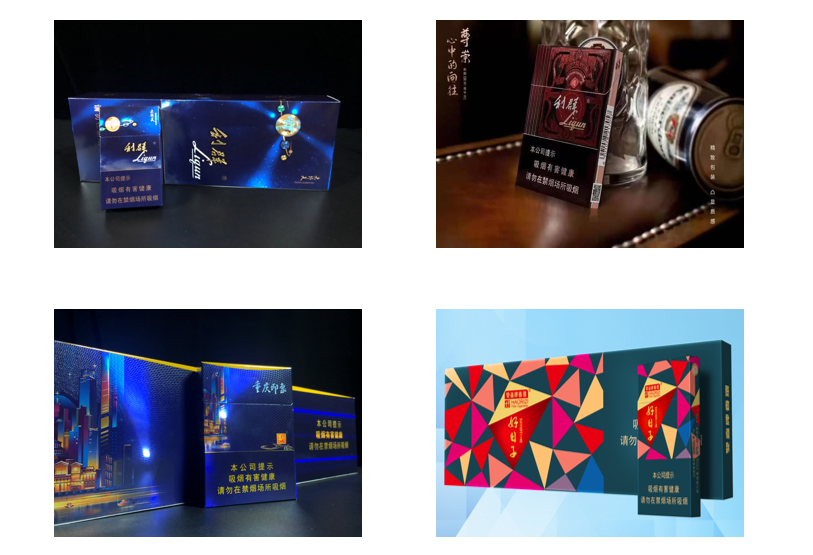
Obrázek 1 Aplikační efekt laserové lepenky v krabičkách cigaret
Klíčové body pro kontrolu kvality v holografickém laserovém ražení kartonu
Kvůli optickým a materiálovým vlastnostem laserové lepenky, stejně jako nastavení zařízení a faktorům prostředí je náročné sledovat a kontrolovat kvalitu produktu během procesu embosování, což zvyšuje pravděpodobnost defektů laseru. Aby byla zajištěna konzistentní kvalita u stejné šarže nebo dokonce různých šarží laserových produktů, snížení plýtvání laserovým filmem a snížení nákladů, je třeba zavést opatření kontroly kvality ve více fázích, jak je znázorněno na obrázku 2.
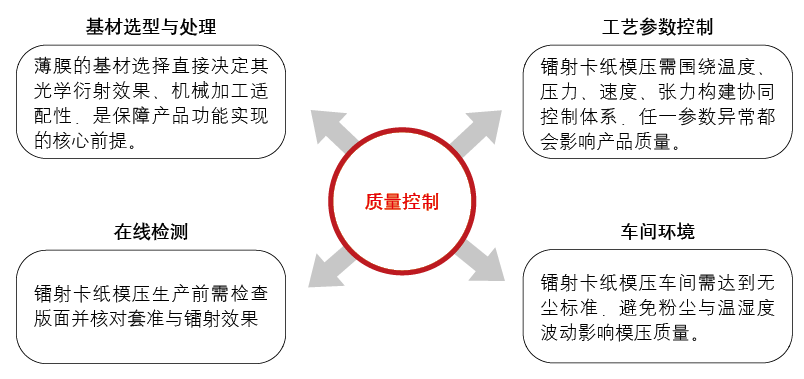
Obrázek 2 Klíčové body pro kontrolu kvality v procesu lisování holografického laserového kartového papíru
01/ Výběr a úprava substrátu
V současné době většina laserové lepenky na trhu používá jako základní fólii BOPET (biaxiálně orientovaný polyester). Ve srovnání s BOPP (biaxiálně orientovaný polypropylen) film má BOPET relativně vyšší hustotu a nabízí vynikající chemickou odolnost, tepelnou odolnost, otěruvzdornost, odolnost proti vlhkosti a vodě a adaptabilitu pro sekundární zpracování. Protože fólie BOPET mají na povrchu vysokou adsorpci, je třeba při skladování dávat pozor na prach a jiné nečistoty. Kromě toho, aby se zabránilo deformaci fólie vlivem okolních teplot, měla by být teplota a vlhkost během skladování ve skladu mírná.
Kvalita filmového povlaku přímo ovlivňuje kvalitu a účinek po formování, takže během procesu nanášení by měla být tloušťka povlaku vhodně kontrolována na 2 ~ 3 μm. Běžně používaný keramický aniloxový válec má počet ok 150 ok, 60° voštinový otvor a strany ve tvaru U-; Při použití kovových aniloxových válců by počet ok měl být 150~160 mesh a suché množství povlaku by mělo být řízeno v rozmezí 1,0~2,0g/㎡, když je obsah pevných látek v tekutém materiálu 16%. Mezi nimi mají kovové aniloxové válce výhody, jako jsou nízké počáteční pořizovací náklady, krátké cykly zpracování a pohodlná údržba, ale jejich odolnost proti opotřebení, přesnost tisku, odolnost proti korozi a tepelná stabilita jsou relativně slabé; Keramické aniloxové válce vynikají odolností proti opotřebení, přesností přenosu inkoustu, odolností proti korozi a{12}}dlouhodobou stabilitou, díky čemuž jsou vhodné pro scénáře vysokorychlostního jemného tisku. Mají však nevýhody, jako jsou vysoké počáteční pořizovací náklady a dlouhé zpracovatelské cykly.
02/ Řízení parametrů procesu
Během procesu formování jsou zahrnuty výrobní faktory, jako je teplota, tah, tlak a rychlost, z nichž každý má rozhodující vliv na kvalitu hotové fólie. Proto je nutné během výroby provést jemné seřízení podle skutečných výrobních podmínek s rozsahem nastavení uvedeným v tabulce 1.
Tabulka 1 Tabulka parametrů procesu lisování
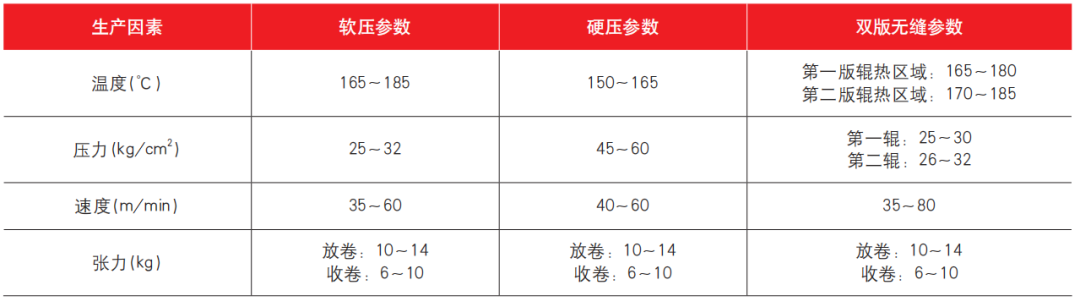
Pro proces holografického formování nejsou teplota, rychlost, tlak a napětí nezávislými parametry, ale spíše „kolaborativním řídicím systémem“ vytvořeným kolem přesně se replikujících mikro-nano struktur, které zajišťují stabilní provoz filmu a vyvažují efektivitu výroby. Jakákoli úprava nebo změna jakéhokoli parametru spustí odpovídající změny ostatních parametrů. Nadměrné teploty mohou způsobit prasknutí povlaku, vypálení desky a popálení, což má za následek rozmazané laserové grafické a textové efekty; Pokud je teplota příliš nízká a nedosáhne se bodu měknutí pryskyřice, povlak nezměkne, přenos mikro-nano struktury bude neúplný a laserový efekt bude slabý. Nadměrný tlak způsobuje deformaci filmu a poškození deskového válce; Pokud je tlak příliš nízký, obrázek a text se nemusí vytisknout úplně. Pokud je rychlost příliš vysoká, může to způsobit rozmazané obrázky a text, lepení desky nebo zapletení filmu; Pokud je rychlost příliš nízká, fólie se vlivem tepla deformuje, odbarvuje a snižuje odolnost proti opotřebení. Nadměrné napětí způsobuje deformaci filmu, snížení fyzikálních vlastností a dokonce prasknutí výztuže; Pokud je napětí příliš nízké, film se bude klouzat a mačkat, což přímo ovlivňuje laserový efekt. Proto tyto čtyři faktory společně určují účinnost „kontroly uzavření filmu“.
03/ Online testování
Před výrobou výlisku musí vedoucí stroje, IPQC a technický personál provést sebe-kontrolu, vzájemnou kontrolu a obchůzkové kontroly. Před spuštěním stroje se ujistěte, že povrch talířového válce je bez cizích látek; Po zapnutí je nutné odstranit kus vytvarovaného laserového filmu, umístit jej a zaregistrovat s filmovou deskou a zkontrolovat holografický laserový efekt, aby bylo zajištěno, že splňuje požadavky zákazníka. Pokud se vyskytnou odchylky, je třeba rychle upravit rychlost a napětí, aby se zabránilo sešrotování fólie. Výroba může pokračovat pouze po potvrzení, že neexistují žádné problémy.
Během procesu výroby formovacího stroje by měl být stroboskop použit každých 10-15 minut ke kontrole nebo zpomalení ke kontrole kvality produktu. U plně-formátových produktů se zaměřte na kontrolu kvality jejich vzhledu, abyste zjistili problémy, jako je únik tlaku nebo bílé skvrny; U polohovacích produktů je třeba věnovat zvláštní pozornost deformaci fólie. Pokud jsou zjištěny nějaké problémy, je třeba neprodleně provést úpravy. Po každé výměně role by se měl talířový válec otřít, aby se zabránilo pádu prachu a vzniku defektů při formování.
04/ Prostředí dílny
Během vysokorychlostního provozu fólie absorbuje prachové částice a vlhkost z okolního prostředí, což nepřímo ovlivňuje kvalitu výlisku. Aby bylo zajištěno, že výrobní prostředí splňuje standardy-bezprašné a bezprašné-, musí zaměstnanci před vstupem do dílny nejprve projít místností se vzduchovou sprchou, aby ze svého těla odstranili prach. Velké kolísání teploty a vlhkosti může způsobit deformaci filmu nebo dokonce změnit vnitřní vlastnosti. Proto by měla lisovna udržovat relativně stabilní pracovní prostředí s teplotou 20 ~ 25 stupňů a vlhkostí 55 % ~ 65 %.
Běžné problémy s kvalitou a řešení v procesech lisování holografických laserových karet
Proces formování holografického laserového kartového papíru je ovlivněn mnoha faktory, jako jsou vlastnosti materiálu, parametry zařízení a podmínky prostředí, což má za následek vady kvality. Na základě skutečných výrobních podmínek jsou shrnuty příčiny, charakteristiky a cílená řešení pro čtyři typy klíčových problémů s kvalitou, přičemž se vyvažuje praktičnost a provozuschopnost.
01/ Holografický text a obrazové informace jsou obecně rozmazané
Dokončeným obrázkům a textu chybí jasná textura, postrádají 3D efekty a trojrozměrný dojem a pod mikroskopy s vysokým-výkonem nemusí být mikro/nano struktury zcela vyplněny. Tyto vady jsou způsobeny především čtyřmi klíčovými faktory:
(1) Nedostatečná teplota. Povlak nedosáhl teploty měknutí, má špatnou tekutost a nemůže vyplnit hlubokou mikrostrukturu laserové desky.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Příliš vysoká rychlost. Doba kontaktu mezi filmem a laserovou deskou je < 0,08 s a mikro-nano struktura se před dokončením plnění oddělí.
(4) Kontaminace plísní. Mikro-nano struktura laserové desky je blokována prachem a sraženinami filmu, což znemožňuje přenos obrázků a textu.
K řešení výše uvedených příčin jsou zapotřebí přesná opatření:
(1) Přiměřeně zvyšte teplotu válečku, abyste dosáhli vysokého průtoku v povlaku základního filmu a zajistili úplné vyplnění hluboké mikrostruktury laserové desky.
(2) Zvyšte tlak mezi deskovými válci, abyste plně otiskli grafickou informaci laserové desky na základní fólii s dostatečnou hnací silou, zvláště vhodné pro 3D grafiku a text s hloubkou > 0,5 μm.
(3) Snižte rychlost odvíjení a převíjení, prodlužte dobu kontaktu mezi základní fólií a válci desky a zajistěte plnou replikaci mikro- a nano struktur.
(4) Před laminováním důkladně zkontrolujte laserovou desku, abyste se ujistili, že v ní nejsou žádné opomenutí a že jsou čisté obrázky a text. Okamžitě otřete povrch, abyste odstranili prach a usazeniny, abyste zabránili strukturálnímu zablokování.
02/ Částečné neúplné obrázky a text
Jev, kdy hotové výrobky vykazují vodorovné a svislé pevné pruhy nebo chybějící grafiku v okrajových oblastech, zatímco ostatní oblasti zůstávají normální, je způsoben hlavně čtyřmi klíčovými faktory:
(1) Abnormální stav přítlačného válce, který se projevuje jako vyboulení uprostřed válce způsobující boční polotovary nebo odchylku levo{1}}pravého rovnoběžnosti přesahující 0,02 mm, což má za následek nerovnoměrný kontakt laminace.
(2) Nesprávná regulace teploty s axiální odchylkou teploty přítlačného válce přesahující 3 stupně, nedostatečné změkčení filmu v oblastech s nízkou teplotou-, neschopnost plně přenést grafiku a text.
(3) Opotřebení formy: místní mikro-nano struktury laserové desky se opotřebovávají v důsledku dlouhodobé-laminace, což ovlivňuje přesnost grafické a textové replikace.
(4) Nerovnováha v nastavení napětí, nedostatečné okrajové napětí široké fólie, což způsobuje místní selhání falešného tlaku.
Chcete-li vyřešit výše uvedené příčiny, měli byste dodržet následující postupy: Nejprve zkontrolujte laserový panel, abyste potvrdili chybějící výtisky nebo místní opotřebení, a všechny nalezené skvrny okamžitě otřete a vyčistěte; Dále zkontrolujte rovinnost přítlačných válečků, zkontrolujte případné vyboulené vady a současně zkontrolujte vedení teploty přítlačných válečků a provozní stav převodového systému, aby byla zajištěna rovnoměrnost teploty a stabilita zařízení; Pokud po výše uvedené kontrole nejsou zjištěny žádné abnormality, je zjištěno, že tělo přítlačného válce je opotřebované a deformované a přítlačný válec by měl být neprodleně vyměněn, aby se obnovila přesnost lisování a vyřešil se problém s chybějící grafikou a textem.
03/ Grafické roztahování a deformace
Rozměrové rozdíly mezi obrázky a textem hotového laserového filmu a rozměry návrhu a pozorovaný nárůst periody mikro-textury při velkém zvětšení jsou způsobeny hlavně třemi hlavními faktory:
(1) Nadměrná regulace napětí. Podélné napětí překračuje mez pružnosti fólie, což způsobuje natažení a deformaci fólie, což následně mění rozměry grafického textu.
(2) Nastavení teploty je příliš vysoké. Když například teplota zpracování PET filmu překročí 230 stupňů, film nadměrně změkne, což způsobí natažení molekulárních řetězců působením vnějších sil, což má za následek abnormální rozměry grafiky a mikro-textury.
(3) Nerovnováha v přizpůsobení rychlosti. Rychlost navíjení je vyšší než rychlost filmu, vytváří tahovou sílu na film, což způsobuje podélné natahování a nakonec vede k rozměrovým odchylkám mezi obrázky a texty.
K řešení výše uvedených příčin lze přijmout následující cílená opatření:
(1) Snižte podélné napětí během zpracování filmu a zajistěte, aby se hodnota napětí udržela v mezích elasticity filmu, aby se zabránilo grafické deformaci způsobené nadměrným natahováním.
(2) Přiměřeně snižte teplotu přítlačného válce; například teplota zpracování PET filmu by měla být udržována pod 230 stupni, aby se zabránilo nadměrnému měknutí filmu a natahování molekulárního řetězce.
(3) Upravte rychlost navíjení a odvíjení, abyste zajistili, že rychlost navíjení odpovídá rychlosti pohybu filmu, eliminujete napětí způsobené rozdíly v rychlosti, zabráníte podélnému roztahování filmu a zaručíte rozměrovou přesnost grafiky a textu.
04/ Nesprávné zarovnání textu a obrázků
Nesprávné zarovnání mezi holografickými grafickými a textovými informacemi a dalšími filmovými značkami, nepřesné vnoření nebo nesprávné zarovnání mezi vrstvami více{0}}barevného holografického materiálu vznikají hlavně ze tří typů problémů:
(1) Nesouosost filmu. Nestabilní tah způsobuje nerovnoměrnou sílu na fólii nebo odchylky v rovnoběžnosti přítlačného válce, to vše může způsobit boční odchylku fólie a způsobit nesouosost grafiky.
(2) Odchylka polohy formy. Pokud jsou laserová deska a přítlačný válec volně spojeny, je laserová deska náchylná k posunu polohy během procesu formování, což má za následek nepřesné umístění obrazu a textu.
(3) Kolísání rychlosti. Rychlost filmu kolísá mezi rychlou a pomalou, což narušuje vertikální synchronizaci textu a potlačení obrazu, což způsobuje nesouosost.
K vyřešení výše uvedených důvodů je nutné nejprve porovnat film se vzorky pro přesné změření odchylky a poté provést cílená opatření:
(1) Pokud se jedná o boční odchylku, upravte stabilitu rychlosti fólie, abyste eliminovali dopad kolísání rychlosti, a zároveň optimalizujte teplotu válce, abyste pomohli zlepšit nesouosost fólie.
(2) Pokud se jedná o podélnou odchylku, zaměřte se na úpravu napětí fólie, abyste zajistili stabilitu napětí a zabránili podélnému vychýlení způsobenému kolísáním napětí.
(3) Pokud se jedná o odchylku v umístění formy, znovu-upravte lícování mezi laserovou deskou a přítlačným válcem, opravte rovnoběžnost válce a vyřešte problém s nepřesným umístěním u zdroje, čímž zajistíte přesnost procesu vkládání holografické grafiky.
Shrnutí a Outlook
V budoucnu může proces lisování holografického laserového kartového papíru dosáhnout průlomu v materiálech, procesech a ochraně životního prostředí: na straně materiálu vyvinout a používat více obnovitelných a biologicky rozložitelných substrátů, vyvinout tenké,-pevnostní filmy a zlepšit jejich kompatibilitu s lisovacími procesy; Optimalizujte lisované válce a vysokorychlostní{1}}široké-zařízení v průběhu procesu, abyste zvýšili efektivitu-výroby; K ochraně životního prostředí se používají nátěry na-vodní bázi, UV-vytvrzovací nátěry LED a další materiály s nízkými emisemi VOC. Tato technologie, která integruje optiku, materiály a tiskařské umění, se vyvinula cestou, která přináší nejen vizuální inovace a průmyslový pokrok, ale také jedinečným způsobem obohacuje dimenze lidského vnímání a vyjadřování světa.
Při zkoumání možností procesů formování holografického laserového kartového papíru se tento článek dotýká pouze povrchu tohoto rozsáhlého oboru a je třeba uznat, že současný výzkum má stále omezení. Ať už jde o průlomy ve vědě o materiálech, prohlubování procesů šetrných k životnímu prostředí nebo bezproblémovou integraci s inteligentními digitálními systémy, všechny vyžadují hlubší a interdisciplinárnější průzkum.